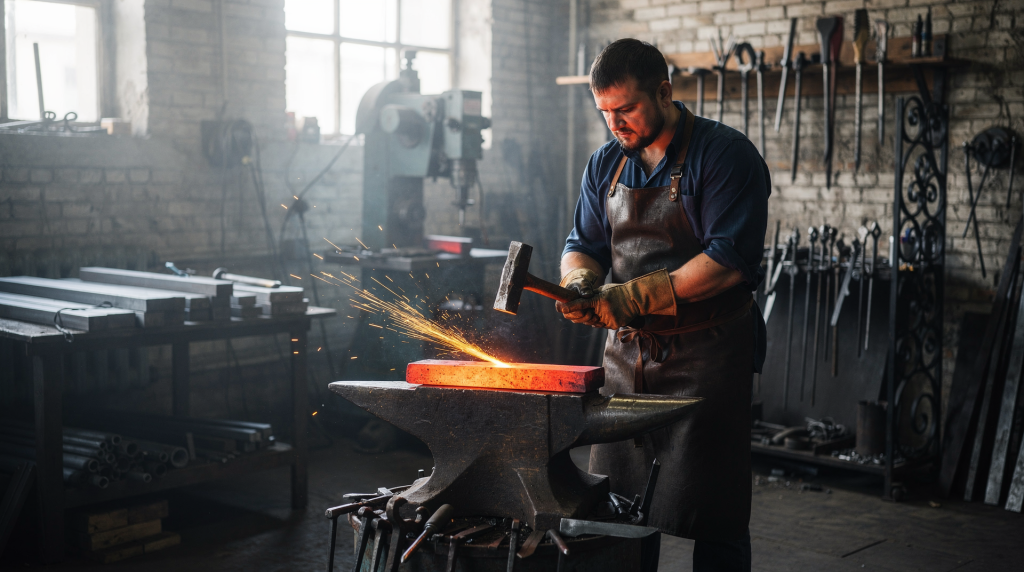
Наблюдая за кузнецом со стороны, легко попасть под магию одного мига: раскалённый металл гнётся под молотом, вытягивается завиток — и кажется, что всё дело в ловкости рук. Но когда сам стоишь за наковальней день за днём, эта магия быстро раскладывается на цепочку вполне конкретных, технологически жёстких операций. Пропустишь одну — и деталь поведёт, крепёж не совпадёт, а через полгода заказчик позвонит с претензией. В нашем цеху мы давно перестали полагаться на вдохновение и выстроили полный цикл кузнечного производства так, чтобы каждое изделие выходило не только красивым, но и предсказуемо надёжным. О том, как этот цикл работает от первой заготовки до финальной защиты, и пойдёт речь.
Что такое полный цикл кузнечного производства
Когда ко мне приходит новичок и спрашивает, с чего начинается работа, я рисую на доске длинную линию. Кузнечное производство — это не только ковка. Это путь, который начинается задолго до первого нагрева и заканчивается, когда уже готовая вещь надёжно закреплена на своём месте. В нашем цеху мы придерживаемся такой сквозной последовательности:
- выбор металла и расчёт размеров — отталкиваемся не только от эскиза, но и от того, где будет стоять изделие, какие нагрузки придут, как оно будет собираться;
- подготовка заготовки — резка, разметка, очистка, подбор оснастки и шаблонов;
- нагрев — здесь решается пластичность и будущая структура стали;
- ковка — последовательное формирование формы ударами и осадкой, строго по плану;
- провка и подгонка — возвращение геометрии и соосности, без чего невозможна точная сборка;
- пробивка, рубка, сверление и прочие вспомогательные операции;
- механическая обрабтка — доводка посадочных мест, отверстий, плоскостей;
- сварка, клёпка или сборка в узлы;
- финишная отделка — от удаления окалины до защитного покрытия;
- контроль качества;
- упаковка и монтаж.
На практике именно связка этих этапов определяет, будет ли изделие служить десятилетиями или начнёт «капризничать» уже на стадии установки. Пропустишь этап правки — и створка ворот не войдёт в проём. Сэкономишь на наггреве — и при ковке пойдут микротрещины, которые проявятся при первой же серьёзной наггрузке. Поэтоому в нашем цехе каждый этап — не формальность, а осознанная необходимость.
Из чего начинается кузнечная работа: выбор металла и заготовки
Почему важно не брать «что есть под рукой»
У новичков часто возникает соблазн: на складе завалялся пруток — почему бы не пустить его в дело? Но металл — это не пластилин, который «стерпит» любое обращение. Один и тот же завиток можно сделать из низкоуглеродистой стали и из конструкционной, но вести себя при нагреве, сварке и эксплуатации они будут по-разному. Для кузнечного производства критично, чтобы материал был одновременно и податлив в обработке, и способен держать форму, и не давал трещин после остывания.
В нашем цехе мы работаем с несколькими основными позициями:
| Материал | Где применяется | Особенности, важные для кузнеца |
|---|---|---|
| Низкоуглеродистая сталь (типа Ст3) | Решётки, ворота, перила, козырьки, декоративные элементы | Рабочая лошадка художественной ковки. Куётся в широком диапазоне 850–1100°C, пластична, отлично сваривается и практически не сюрпризит при многократных нагревах. |
| Конструкционная сталь (например, сталь 20, 35, 45) | Нагрузочные каркасы, несущие кронштейны, крепёжные узлы | Выше прочность, но и чувствительность к перегреву. При недогреве жёсткая, при пережоге растёт зерно, металл становится рыхлым — приходится строже следить за температурой. |
| Пруток, полоса, квадрат | Базовые заготовки для большинства операций | Удобны в разметке и захвате клещами. Из квадрата проще контролировать оси при скрутке, полоса хорошо идёт в гибку. |
| Листовой металл (обычно 2–5 мм) | Накладки, розетки, таблички, фигурные элементы | При нагреве склонен к короблению. Требует ровной поверхности для правки и аккуратного местного нагрева, иначе поведёт «винтом». |
Что проверяют перед запуском в работу
Перед тем как разжигать горн, я всегда прохожусь по контрольному списку, и учеников приучаю к тому же:
- сечение заготовки должно точно соответствовать расчётному — иначе либо потеря прочности, либо перерасход металла и лишний вес;
- длина берётся с припуском на угар, вытяжку и усадку; мы обычно закладываем 2–5% запаса, а в ответственных узлах до 10%;
- поверхность осматриваем на предмет ржавчины, расслоений и волосовин — ковка не «лечит» дефекты, она их выявляет, часто укрупняя;
- марка стали должна соответствовать назначению: под сварку идёт одно, под термообработку другое;
- способ соединения с другими элементами (сварка, клёпка, резьбовое крепление) должен быть ясен заранее, чтобы предусмотреть посадочные места.
Подготовка заготовки: точность начинается здесь
Этап, который новички не любят — кажется, что быстрее сразу схватить клещами и в огонь. Но именно на подготовке в нашем цеху экономятся часы правок и переделок.
Что входит в подготовку
- Резка заготовки в проектный размер с учётом припусков.
- Разметка центров, осей, мест будущих изгибов и отверстий.
- Удаление ржавчины, окалины и грязи — чистая заготовка не «стреляет» искрами и не вносит шлак в сварной шов.
- Подбор инструмента: бойка, подкладного штампа, оправки, гибочного приспособления — всё должно быть под рукой, чтобы не метаться, когда металл уже остывает.
- Изготовление шаблонов, кондукторов, упоров — они гарантируют повторяемость в серийных деталях.
- Сверка с чертежом или эскизом: все размеры переносятся на заготовку, не на память.
Типичная ошибка
Начинать ковку без чёткой геометрии будущего изделия — самая частая беда. Мастер думает, что «подгонит по месту», а в итоге петли не совпадают, завитки разбегаются по радиусам, а центральный декоративный элемент не встаёт в общую композицию. Я всегда говорю ученикам: металл времени на фантазию не даёт, он остывает, и перековывать второпях — верный способ получить неаккуратную деталь.
Практический совет
Для сложных и тем более серийных элементов обязательно делайте:
- чертёж в масштабе, хотя бы от руки, но с размерами;
- шаблон из проволоки или фанеры — по нему проверяется каждый изгиб;
- контрольные метки прямо на заготовке мелом или чертилкой, чтобы в процессе нагрева ориентироваться не по памяти;
- список операций — в каком порядке, с какой температуры начинать и на каком этапе перехватывать деталь.
Без этого даже опытный кузнец рискует получить разброс в симметричных деталях, а при серии из десяти элементов брак вылезет неминуемо.
Нагрев металла: момент, где решается половина результата
Кузнечный нагрев — это не «сделать красным». У каждого цветового оттенка есть свой диапазон пластичности, и без понимания температурных окон работать тяжело и опасно для металла.
Что важно понимать
При нагреве сталь размягчается не линейно. Есть рабочий ковочный интервал, для низкоуглеродистых сталей обычно 800–1100°C. Недогреешь — металл жёсткий, каждый удар молота отдаёт в руку, и трещины появляются легко. Перегреешь — зёрна структуры начинают расти, сталь становится рыхлой, а при охлаждении может потерять однородность. Если же допустить пережог — появление светящихся искр и оплавление кромок — заготовку останется только выбросить.
В цеху мы постоянно напоминаем: цвет каления — подсказка, но не догма. Он меняется от освещения: в полумраке горна тёмно-вишнёвый выглядит светлее, а при ярком солнце можно случайно передержать. Поэтому ориентируемся на комплекс признаков.
Как кузнец контролирует нагрев
- Цвет: от тёмно-красного (около 650°C) до светло-жёлтого (около 1100°C). Для гибки часто хватает ярко-красного, для осадки и вытяжки переходим в оранжевые и жёлтые тона.
- Поведение при ударе: пластичный металл «течёт» под молотком, жёсткий — пружинит и даёт резкий звук.
- Скорость деформации: в рабочем интервале деталь податлива, и усилие равномерно распределяется.
- Искрение: появление снопа искр — сигнал пережога, надо немедленно прекращать нагрев.
- Характер окалины: при перегреве окалина становится толстой, рыхлой и отваливается крупными чешуйками.
- Опыт по конкретной партии металла: даже одна марка у разных поставщиков может чуть отличаться по поведению, поэтому первые нагревы всегда делаем пробные.
Ковка: формирование детали ударами и осадкой
Ковка — это не хаотичное битьё молотом. Это последовательное изменение формы по строгой логике: сначала создаём общее распределение металла, потом прорабатываем локальные участки. Удар должен не только деформировать, но и «ведать» материал в нужную сторону — от этого зависит и точность, и отсутствие внутренних напряжений.
Основные кузнечные операции
- Вытяжка — увеличение длины за счёт уменьшения сечения. Работаем клиновым бойком или задком молотка, постепенно смещаясь от центра к краям, чтобы металл перетекал равномерно.
- Осадка — утолщение детали при уменьшении высоты. Применяется, когда нужно набрать массу под последующую формовку или под головку болта. Требует хорошего прогрева всей зоны, иначе по торцам пойдут трещины.
- Гибка — получение углов, дуг и завитков. Чаще всего используем вилочные или рычажные приспособления, для точных радиусов — гибочные кондукторы. Без шаблона гибка почти всегда даёт «плавающий» радиус.
- Рубка — отделение части заготовки на острие топора или под молотом. Важно правильно наметить канавку, чтобы место разделения было чистым, без заусенцев.
- Пробивка — получение отверстий пробойником. Выполняется с двух сторон, чтобы форма была цилиндрической, а не конусной.
- Высадка — локальное утолщение, например, под декоративный элемент. Нагревается только нужный участок, чтобы не деформировать всё остальное.
- Скручивание — создание винтового рисунка. Здесь важна равномерность нагрева по длине и фиксация оси, иначе спираль уйдёт в сторону.
Как это выглядит на практике
Возьмём обычный кованый крюк. Сначала вытягиваем хвостовик — он должен стать тоньше и длиннее. Потом нагреваем зону будущего изгиба и на роге наковальни или на гибочном шаблоне формируем радиус. Сразу после этого, пока металл горячий, подправляем симметрию и угол. Затем пробиваем крепёжное отверстие — оно уже не исказит форму изгиба, потому что основная геометрия задана. Если переставить местами пробивку и гибку, отверстие при изгибании окажется овальным, а расстояние до края изменится.
Почему важно работать по этапам
Металл «запоминает» каждое усилие. Если без плана хвататься то за один конец, то за другой, деталь накапливает микронапряжения, появляются незаметные глазу перекосы, которые потом дадут о себе знать при правке или сварке. В нашем цехе мы всегда идём от крупной формы к мелкой, и только потом — к проработке деталей. Это позволяет сохранить целостность заготовки и точность размеров.
Контроль геометрии: правка и подгонка
После основной ковки почти нет детали, которая не требует правки. И это не брак, а нормальная часть технологии. Неравномерность нагрева, охлаждение на сквозняке, небольшая разница усилий — всё это даёт микродеформации, которые нужно убрать.
Что проверяют
- Симметрию: завитки, плечи, проушины должны быть зеркальны.
- Плоскость: деталь кладётся на поверочную плиту, смотрится на просвет.
- Углы: особенно важны в местах стыковки с другими элементами.
- Радиусы изгибов: сличаем с шаблоном.
- Соосность отверстий: если ось ушла, крепёж встанет с натягом или не встанет вовсе.
- Сопряжение деталей в сборке: иногда правку проводят уже после предварительной примерки узла.
Чем правят
Основной инструмент — наковальня и молоток с радиусным бойком. Для точной доводки используем киянки, чтобы не портить поверхность. В тисках с медными накладками удобно править локальные изгибы. Часто выручают рихтовочные приспособления — плиты с пазами и упорами, где можно зафиксировать деталь и аккуратно «довернуть» нужный угол. И конечно, постоянно сверяемся с шаблонами и жесткими калибрами.
Важный нюанс
Править надо в том температурном окне, пока металл ещё пластичен. Если остывшую заготовку пытаться гнуть «на холодную», она пружинит и может дать трещину. В нашем цеху принято правило: после основного нагрева деталь не остужать полностью, а ловить момент, когда она ещё сохраняет тёмно-красное свечение — в это время правка требует минимума усилий и даёт самые точные результаты. Если момент упущен, лучше локально подогреть, чем рисковать браком.
Соединение элементов: сварка, клепка, посадка, сборка
Редкое изделие цельное — чаще это композиция из нескольких деталей. Способ соединения выбираем исходя из конструкции, нагрузки и эстетики.
Основные способы соединения
| Способ | Где используется | Плюсы | Ограничения, которые мы учитываем |
|---|---|---|---|
| Сварка (полуавтомат, электродуговая, газовая) | Рамы, каркасы, декоративные сборки | Прочность, скорость монтажа, универсальность | Требует тщательной зачистки швов; при усадке «тянет» детали, поэтому нужны прихватки в нескольких точках с контролем геометрии |
| Клёпка горячая или холодная | Декор, исторические реконструкции, узлы с вибрацией | Аутентичный вид, демпфирование вибраций, не боится перепадов температур | Трудоёмка, требует точного совпадения отверстий; заклёпки должны быть из пластичного металла |
| Посадка в отверстие (шип, штырь) | Сборно-разборные соединения, крепёж | Надёжная фиксация, простота сборки | Критична точность: отверстие делаем на 0,2–0,5 мм больше диаметра, иначе посадка либо не зайдёт, либо люфтит |
| Горячая/холодная сборка внахлёст | Композиционные изделия, узоры | Удобна для крупных элементов, позволяет подгонять на месте | Требует продуманной последовательности сборки, чтобы не пришлось разбирать пол-изделия из-за одной неточной детали |
Ошибки при сборке
Чаще всего встречаются: сварной шов, проходящий прямо по декоративной поверхности; «поводки» после остывания из-за неравномерного прогрева; несоосность крепежа, когда отверстия сверлили по отдельности, а не по кондуктору; игнорирование усадки — после сварки деталь может укоротиться или изогнуться. И главная беда — сборка без контрольной примерки. В нашем цехе мы сначала собираем узел насухую, проверяем все зазоры и только потом фиксируем.
Механическая обработка: доводка после ковки
Ковка даёт форму, но не гарантирует монтажную точность. Когда нужно состыковать кованый кронштейн с бетонной стеной или закрепить перила на деревянной ступени, решают миллиметры. Поэтому в нашем цеху механообработка — такой же обязательный этап, как и нагрев.
Какие операции выполняют
- Сверление отверстий — сверлильным станком, реже магнитной стойкой, если деталь крупная.
- Шлифовка посадочных мест — для плотного прилегания сопрягаемых поверхностей.
- Зачистка кромок и снятие заусенцев — не только для безопасности, но и для того, чтобы не повредить защитное покрытие.
- Подгонка шипов, пазов, уступов — часто фрезой или напильником, вручную.
- Нарезка резьбы — если предусмотрен крепёж на болты или шпильки.
Зачем это нужно
Кованая поверхность живая, с небольшими неровностями. Но если деталь должна стоять строго вертикально или сопрягаться с заводским крепежом, без механической доводки не обойтись. Именно этот этап закрывает все зазоры, делает сборку быстрой, а монтаж — безопасным.
Финишная отделка: чтобы изделие было не только прочным, но и аккуратным
Финиш — это первое, что видит заказчик. Но для нас это не «наведение красоты», а защита металла и стабилизация результата. Любая, даже самая искусная ковка без покрытия на улице начнёт ржаветь через считанные дни.
Что входит в отделку
- Удаление окалины и остатков флюса стальными щётками или пескоструем.
- Шлифовка сварных швов и острых кромок.
- Полировка декоративных зон, если требуется блеск.
- Патинирование — придание эффекта старины кислотными составами или специальными патинами.
- Грунтование — часто используем двухкомпонентные грунты с фосфатирующими добавками для лучшей адгезии.
- Окраска — порошковая или жидкая, с промежуточной сушкой.
- Декоративное старение, нанесение восков, масел — для интерьерных вещей.
Почему это важно
Без защиты металл быстро корродирует. Даже атмосферная влага в сочетании с остатками окалины создаёт электрохимическую пару, и ржавчина пойдёт под покрытием. В нашем цеху правило: после отливки или ковки деталь не должна лежать «голой» больше суток — сразу консервируем или отдаём в покраску.
Практический подход к защите
Для уличных изделий мы обязательно просчитываем условия эксплуатации: постоянная влажность, циклы заморозки-оттаивания, контакт с агрессивными средами (например, солью на дорогах), механические истирания. Если кованое ограждение стоит близко к земле, нижний узел защищаем дополнительно — мастикой или битумным составом. Покрытие выбираем так, чтобы оно продержалось минимум 5–7 лет без обновления. А перед покраской обязательно тестируем адгезию на образце из той же партии металла.
Контроль качества: что проверяют перед сдачей
Наш цех не отдаёт изделие без проверки. Контроль — это не придирка, а уважение к заказчику и гарантия того, что вещь будет работать, а не просто висеть.
Чек-лист контроля
- Размеры соответствуют чертежу и монтажному плану с допусками ±1–2 мм.
- На поверхности нет трещин, волосовин, глубоких рисок после инструмента.
- Сварные швы проварены, зачищены, не имеют пор и подрезов.
- Отверстия соосны, резьба чистая, болты входят от руки.
- Геометрия стабильна: деталь, установленная на контрольные плиты, не «гуляет», зазоры в узлах минимальны и равномерны.
- Покрытие без потёков, непрокрасов, равномерной толщины.
- Симметричные декоративные элементы зеркальны (проверяем наложением шаблона).
- Крепёж и монтажные узлы полностью готовы — не надо ничего допиливать на объекте.
Что часто упускают
Новички судят только по внешнему виду. Но в реальной работе важно и то, насколько удобно будет монтировать изделие: заложен ли запас по отверстиям для компенсации неровностей стен; не перекроет ли сварной шов доступ к крепежу; выдержит ли узел статическую и ветровую нагрузку. И ещё: мы всегда смотрим, можно ли будет обслуживать покрытие через несколько лет — подобраться кистью ко всем углам, очистить от грязи. Если нет — возможно, стоит переработать конструкцию.
Типовой маршрут изделия по цеху
Ниже схема, по которой в нашем цеху проходят все заказы — от маленького крючка до кованых ворот. Маршрут гибкий, некоторые этапы могут повторяться или идти параллельно, но логика сохраняется всегда.
- Получение задачи, обсуждение эскиза с заказчиком.
- Подбор металла, расчёт размеров и веса конструкции.
- Подготовка заготовок: резка, очистка, разметка, шаблоны.
- Нагрев до рабочей температуры.
- Ковка основной формы — вытяжка, осадка, гибка.
- Правка и подгонка геометрии по шаблонам.
- Соединение элементов: сварка, клёпка или сборка на крепеже.
- Механическая обработка: сверление, зачистка, доводка.
- Финишная отделка: удаление окалины, шлифовка, покрытие.
- Контроль качества — часто коллегиальный, подключаем двух мастеров, чтобы свежий глаз заметил нюансы.
- Упаковка, доставка или выезд на монтаж.
Сложные изделия обязательно проходят промежуточные примерки и корректировки — например, ворота сначала собираем на стапеле без сварки, проверяем открывание, зазоры, потом обвариваем, снова проверяем и только потом отдаём под отделку.
Где чаще всего ошибаются начинающие
- Экономят время на подготовке. Кажется, что разметка и очистка — это потеря минут, но в итоге часы уходят на переделку и досадные несовпадения. В нашем цеху были случаи, когда из пяти кованых завитков, сделанных без шаблона, три имели разный радиус и «узор плясал».
- Перегревают металл. Увидев ярко-жёлтый цвет, продолжают греть «для мягкости», а потом получают крупнозернистую структуру и рыхлую поверхность, которая почти не поддаётся полировке. Пережжённые кромки — постоянная головная боль при сварке.
- Работают без шаблона. Даже опытному глазу свойственно ошибаться в симметрии. Без шаблона парные детали редко выходят одинаковыми — проверено на десятках ученических работ.
- Недооценивают правку. Считают, что если деталь в целом похожа на чертёж, то и так сойдёт. Но именно невыправленные перекосы потом приводят к деформациям при сварке и к «сюрпризам» на монтаже, когда стойка не становится вертикально.
- Делают ставку только на внешний вид. Красивая решётка, которая через зиму покрылась ржавчиной или звенит при закрывании из-за плохого крепления, — это брак. Прочность и удобство монтажа не менее важны, чем эстетика.
Как выглядит правильный производственный подход
Хороший кузнечный цикл держится не на одном эффектном ударе, а на дисциплине процесса. Мастер контролирует каждое действие и всегда знает, что произойдёт на следующем этапе.
Признаки грамотной работы
- Последовательность операций продумана до первого нагрева — не возникает пауз, когда металл остывает, а кузнец судорожно ищет инструмент.
- Размеры проверяются на каждом ответственном переходе: после вытяжки, после гибки, после сборки.
- Температура подбирается под конкретную операцию: для осадки — выше, для гибки — умеренная, чтобы избежать излишней деформации тонких участков.
- Усадка и деформации учтены заранее: под сварку даются припуски, под заклёпку — технологические зазоры.
- Сборка ведётся чисто, с контролем перпендикулярности и плоскостей, с временными прихватками и фиксаторами.
- Защита поверхности строится с учётом реальной среды эксплуатации, а не «для галочки».
- Финальная проверка включает не только осмотр, но и функциональное тестирование: створки открываются плавно, крепёж держит без люфта, декоративные элементы не цепляют одежду.
Именно такой подход — шаг за шагом, без спешки и иллюзий — отличает ремесло, выросшее из многолетнего опыта, от случайной ручной поделки.
Краткий чек-лист для заказчика и начинающего мастера
- Знайте, из какой стали сделано изделие и почему выбрана именно эта марка.
- Уточняйте, как именно выполнена защита от коррозии — названия материалов, количество слоёв, гарантийные сроки.
- Проверяйте, включает ли работа правку, механическую обработку и финишную отделку — иначе получите «сырую» ковку, которую доделывать придётся вам.
- Для сложных заказов требуйте эскиз или чертёж с проставленными размерами — даже словесное описание опытный мастер переносит на бумагу.
- Не поддавайтесь соблазну сэкономить на подготовке заготовки — лучше потратить час сейчас, чем день на исправления.
- Помните: ковка — только часть цикла. Ценность изделию придаёт вся цепочка, от правильно разогретой заготовки до грамотного монтажа.
Вывод
Полный цикл кузнечного производства — это не набор разрозненных действий, а единая технологическая цепь. Выбор металла, подготовка, нагрев, ковка, правка, сборка, обработка и защита поверхности влияют друг на друга, и упущение на любом этапе неизбежно скажется на итоге. Когда я смотрю на готовое изделие, я вижу не только красивый завиток, но и всю ту работу, которая за ним стоит: правильно выдержанную температуру, вовремя подправленную ось, аккуратно зачищенный шов. Для начинающего кузнеца главный урок прост: мастерство рождается не в одном эффектном ударе, а в точной, спокойной и последовательной работе от первой до последней операции.
FAQ
Чем кузнечное производство отличается от обычной слесарной обработки?
В кузнечном производстве металл меняет форму преимущественно за счёт нагрева и пластической деформации, а слесарный этап обычно подключается позже для достижения точных размеров и чистоты поверхности. Ковка задаёт макроформу и структуру металла, слесарка — микрогеометрию и сопряжения.
Можно ли сделать качественное изделие без шаблона?
Можно, но лишь для очень простых деталей, где допустим большой разброс по размерам. Как только появляется необходимость повторяемости — парные завитки, симметричные накладки, створки ворот — шаблон становится обязательным. Иначе разница в пару миллиметров накапливается и ломает весь визуальный строй.
Что важнее: нагрев или сила удара?
Важнее их сочетание. Даже сильный удар не приведёт к нужной деформации, если металл недогрет, и, наоборот, перегретая сталь «плывёт» слишком легко, теряя точность. Опытный кузнец подбирает температуру так, чтобы металл был максимально пластичен для конкретной операции, а удар лишь направлял материал в заданную форму.
Почему после ковки деталь нужно править?
Потому что нагретая сталь деформируется неравномерно: одна зона может прогреться чуть больше, другая остыть быстрее, удар по касательной тоже вносит свои искажения. Правка возвращает симметрию, плоскость и соосность — без неё собрать изделие точно практически невозможно.
Почему уличные кованые изделия быстро ржавеют?
Основные причины: некачественная подготовка поверхности под покраску (остаётся окалина или жирные пятна), нарушение технологии нанесения защитного покрытия, механическое повреждение покрытия при монтаже или эксплуатации, а также отсутствие минимального ухода. Ковка на улице требует такой же ответственной отделки, как и кузов автомобиля, иначе ржавчина не заставит себя ждать.