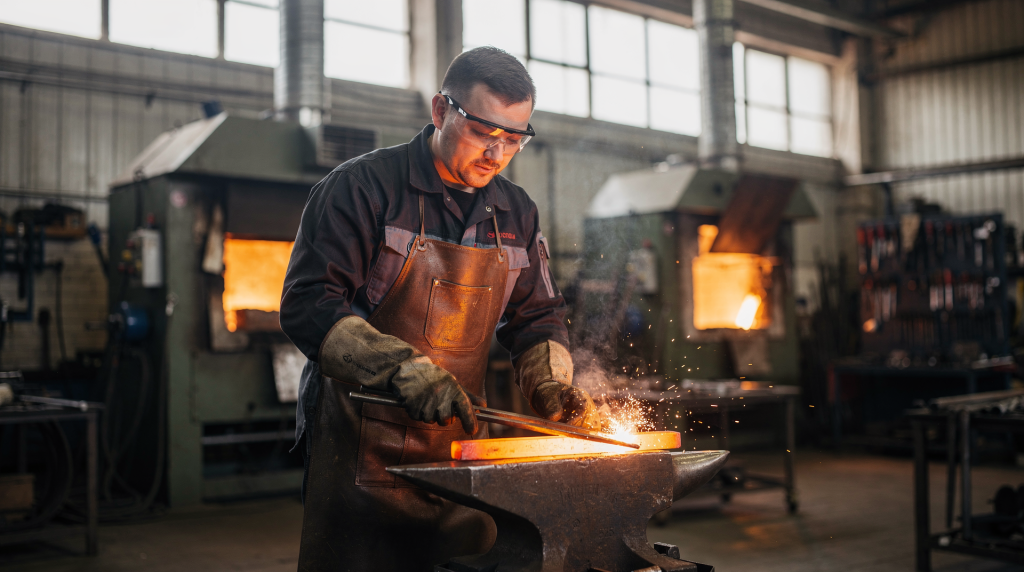
Что такое кузнечная сварка и где она действительно нужна
Кузнечная сварка — это соединение нагретых до пластичного состояния деталей под ударным или прессовым давлением. Если объяснять без лишней теории: две заготовки разогреваются до состояния, когда металл становится мягким, почти текучим, и под ударом молота их поверхности сближаются настолько плотно, что образуется единое целое. Никакого присадочного материала, никакой электрической дуги — только температура, давление и чистота.
В реальной работе цеха этот способ применяю там, где важно сохранить ковочную логику изделия. Когда делаешь, скажем, декоративный завиток с насадкой или собираешь сложный узел перил, дуговая сварка оставляет валик, который потом нужно зачищать, маскировать, а это время и риск испортить фактуру. Кузнечная сварка даёт чистое соединение без видимого шва — после проковки и обработки место стыка выглядит так, будто деталь всегда была цельной.
Конкретные задачи, где этот метод незаменим:
- собрать заготовку из нескольких элементов, когда нужно сохранить пластичность металла под дальнейшую ковку;
- нарастить массив — например, утолщить конец прутка под последующую расковку;
- получить декоративное соединение без намёка на сварной шов;
- восстановить или усилить изношенный участок детали;
- работать в традиционной технологии, где вся цепочка операций выстроена вокруг горна и молота, а не сварочного аппарата.
Особенно часто кузнечная сварка выручает в художественной ковке: поручни, воротные элементы, крюки, соединительные узлы, сборные насадки. Там, где термическая и механическая обработка идут рука об руку, а внешний вид соединения так же важен, как его прочность.
Где её применяют, а где лучше выбрать другой способ
Не каждая задача решается кузнечной сваркой, и это нормально. За годы работы в цехе я вывел простое правило: если заготовка позволяет сильный нагрев и последующую проковку без потери геометрии и свойств — метод работает. Если нет — даже пытаться не стоит, только угробишь металл и время.
Когда кузнечная сварка оправдана
- Низкоуглеродистая сталь и близкие по составу материалы — они прощают ошибки по нагреву и хорошо схватываются.
- Декоративные изделия, где важен «чистый» внешний вид без следов электрода или проволоки.
- Ремонт и наращивание кузнечных деталей — когда нужно восстановить изношенный участок, не нарушая общую структуру.
- Соединения внахлёст или с замком — здесь сама геометрия помогает удержать детали до проковки.
- Небольшие и средние заготовки, которые можно быстро вынуть из горна и проковать, пока металл не остыл ниже рабочего окна.
Когда лучше отказаться
- Металл неизвестного состава или с высоким содержанием примесей — поведение под молотом непредсказуемо, можно получить хрупкий шов или пережог без видимых причин.
- Поверхность невозможно тщательно зачистить — старая ржавчина, въевшаяся краска, масло, которые не уходят даже после нагрева.
- Риск пережога из-за долгого нагрева — тонкие детали или сталь, чувствительная к перегреву, могут «сгореть» раньше, чем дойдут до сварочного жара.
- Нужен точный, локальный шов на тонком металле — здесь дуговая сварка даст больше контроля и меньше деформаций.
- Изделие нельзя быстро собрать и проковать после нагрева — если между горном и наковальней приходится делать сложные манипуляции, металл остынет, и шов не схватится.
Технология кузнечной сварки: рабочий цикл по шагам
Качественный шов начинается не с удара молотом, а с подготовки. В цехе этот процесс выстроен по шагам, и каждый из них влияет на результат. Пропустишь один — брак почти гарантирован.
1. Подготовка поверхностей
Перед нагревом детали зачищаю до чистого металла. Убираю всё: окалину, ржавчину, масло, краску, грязь, влагу. Это не придирка, а жёсткая необходимость. Любая плёнка между поверхностями — хоть тончайший слой окисла — работает как барьер. Металл не схватывается, шов получается «холодным», с расслоением. В практике цеха лучше потратить лишние пять минут на зачистку, чем потом переделывать всё изделие. Новичкам всегда говорю: если сомневаешься в чистоте — зачисти ещё раз. Хуже не будет.
2. Формирование кромок и посадки
Детали подгоняю заранее, на холодную. В зависимости от задачи применяю:
- соединение внахлёст — самое надёжное для новичка, прощает мелкие ошибки;
- посадку встык — требует точной подгонки, но даёт аккуратный шов;
- замковое соединение — когда детали врезаются друг в друга, и геометрия помогает удержать их при проковке;
- отбортовку или подрубку — для наращивания массива или создания утолщений.
Чем точнее подгонка до нагрева, тем меньше суеты в горячем состоянии. А время здесь — главный враг. Металл остывает быстро, окно для качественного соединения — считанные секунды. Если на холодную детали не сошлись как надо, на горячую они «поплывут» ещё сильнее.
3. Нагрев до сварочного состояния
Металл довожу до высокой пластичности, близкой к температуре плавления, но без перехода в жидкую фазу. Для низкоуглеродистой стали ориентируюсь на очень яркий светлый нагрев, близкий к белому калению. В цехе это выглядит так: поверхность становится почти ослепительно-белой, с лёгким желтоватым отливом, окалина начинает «плыть», металл кажется мягким даже визуально.
Важно понимать: сварочный жар — это не просто «очень горячо». Это состояние, при котором металл ещё держит форму, но уже готов к соединению под давлением. Если недогреть — шов не схватится. Если перегреть — начнётся пережог, зерно разрушится, и деталь станет рыхлой и хрупкой. Между этими состояниями — узкий диапазон, который нужно чувствовать.
4. Введение флюса
Флюс защищает нагретую поверхность от окисления и помогает вытеснить остатки шлака из зоны соединения. В цехе использую проверенные составы на основе буры или кварцевого песка — они работают стабильно и предсказуемо.
Наношу флюс не слишком рано. Если сыпануть на холодный металл — он просто осыплется или не расплавится. Если опоздать — поверхность уже окислилась, и флюс не поможет. Правильный момент: когда заготовка вошла в рабочий температурный диапазон, окалина начала отделяться, но ещё не успела образовать плотную корку. Тогда флюс растекается тонким слоем, перекрывает доступ кислороду и облегчает схватывание.
5. Сборка и первичная осадка
Нагретые детали быстро извлекаю из горна, совмещаю и сразу даю первый сильный контакт — обычно лёгким, но точным ударом, чтобы зафиксировать положение. На этом этапе важна скорость и точность. Если медлить, поверхность остывает, флюс перестаёт работать, и шов получается поверхностным. В цехе этот манёвр отработан до автоматизма: маршрут от горна до наковальни свободен, клещи держат надёжно, движения выверены. Никакой суеты, но и никаких пауз.
6. Проковка шва
После первичного соединения шов проковываю. Задача — не просто «прижать», а:
- выдавить остатки шлака и флюса из зоны контакта;
- уплотнить металл, чтобы убрать микроскопические пустоты;
- выровнять структуру по всей длине соединения;
- сформировать нужную геометрию — шов не должен быть бугристым или ослабленным.
Здесь типичная ошибка новичков — бить слишком долго по остывающей зоне. Металл теряет пластичность, и каждый следующий удар не уплотняет, а разрушает соединение. В результате шов получается не прочнее, а слабее, с внутренними трещинами. Правило простое: проковываешь, пока металл горяч и податлив. Как только цвет уходит в тёмно-красный — останавливаешься.
7. Контроль и доводка
После остывания место сварки осматриваю, простукиваю и при необходимости дорабатываю. В цехе проверяю:
- нет ли трещин по кромке — даже волосяная трещина под нагрузкой разойдётся;
- не ушла ли геометрия — если детали сместились, это видно сразу;
- нет ли следов непрокова — матовые, «сухие» участки на стыке;
- не проступает ли окалина по линии соединения — признак того, что шов поверхностный;
- держит ли соединение при умеренной механической нагрузке — лёгкий удар молотком по касательной часто выявляет скрытый брак.
Температура: почему она важнее силы удара
В кузнечной сварке температура решает больше, чем размах молота. Это не метафора, а физика процесса. Недогретый металл остаётся жёстким — как ни бей, поверхности не сблизятся на атомарном уровне. Перегретый металл теряет структуру: зерно растёт, границы ослабляются, и после остывания получается рыхлая, хрупкая масса, которую в цехе называют «мёртвым» металлом.
Рабочий сварочный жар — это узкое окно между этими двумя состояниями. Для низкоуглеродистой стали оно лежит в диапазоне примерно 1200–1300 °C, но я редко смотрю на цифры. В реальной работе ориентируюсь на цвет, поведение окалины и реакцию металла на лёгкий удар. Разные марки стали ведут себя по-разному: одна «спеет» при ярко-жёлтом, другая — при почти белом свечении. Опыт здесь важнее таблиц.
| Стадия | Что происходит с металлом | Риск ошибки |
|---|---|---|
| Недостаточный нагрев | Металл ещё слишком жёсткий для качественного схватывания, поверхности не сближаются на нужную глубину | Холодный шов, расслоение, соединение держится только по краям |
| Рабочий сварочный жар | Поверхности пластичны и готовы к соединению под давлением, окалина отделяется, флюс активен | Нужна скорость и точность — окно длится секунды |
| Перегрев | Металл теряет структуру, зерно разрушается, появляется рыхлость и искрение | Пережог, хрупкость, неисправимый брак |
В цехе я всегда проверяю нагрев по косвенным признакам: как «дышит» поверхность, как реагирует окалина на лёгкое прикосновение щётки, насколько равномерно светится зона соединения. Если есть сомнения — лучше чуть недогреть и повторить нагрев, чем перегреть и выбросить заготовку.
Что нужно из инструмента и оснастки
Для стабильного результата одного горна недостаточно. Нужна нормальная рабочая связка, где каждый элемент на своём месте и под рукой. В цехе это выглядит так:
- Горн или печь с устойчивым нагревом — без провалов температуры и холодных зон.
- Наковальня с чистой бойковой поверхностью — любая выбоина или окалина на бойке отпечатается на шве.
- Молотки нужной массы — для осадки и проковки обычно использую ручник на 1–1,5 кг, для грубой работы — кувалду на 3–4 кг.
- Клещи, которые надёжно держат заготовку — если деталь выскользнет в момент сборки, шов испорчен.
- Щётка или металлический скребок для очистки — снимать окалину прямо перед флюсованием.
- Флюс, подобранный под задачу — универсальный состав на основе буры работает с большинством низкоуглеродистых сталей.
- Оправки, подкладки, подбойки — для формирования геометрии шва и поддержки деталей сложной формы.
- Средства защиты: очки, щиток, плотная одежда из натуральных тканей, перчатки, закрытая обувь.
Отдельно скажу про логистику рабочего места. Если от горна до наковальни нужно обходить препятствия или перехватывать заготовку — качество сварки падает катастрофически. В цехе маршрут всегда прямой и свободный, инструмент разложен по порядку, клещи подобраны заранее. В кузнечной сварке организация пространства почти так же важна, как температура.
Типовые ошибки, которые убивают шов
За годы обучения новичков я составил список самых частых причин брака. Почти все они — от невнимательности или спешки.
| Ошибка | Что происходит | Как избежать |
|---|---|---|
| Плохая очистка | Оксиды, грязь или масло остаются между деталями и не дают металлу схватиться | Зачищать до чистого металла, не жалеть времени на подготовку |
| Слишком долгий нагрев | Появляется пережог, зерно растёт, металл становится рыхлым и хрупким | Следить за температурой и временем, не отвлекаться от горна |
| Медленная сборка | Металл остывает до потери пластичности, флюс перестаёт работать | Готовить всё заранее, отработать движения до автоматизма |
| Мало флюса или слишком рано | Поверхность окисляется, флюс не успевает защитить зону соединения | Наносить флюс в рабочем окне, когда металл уже прогрет, но ещё не окислился |
| Слабая или хаотичная проковка | Шов не уплотняется, остаются пустоты и шлаковые включения | Давать уверенные, короткие удары, равномерно по всей длине шва |
| Перебор с ударами на остывшем металле | Появляются внутренние трещины, соединение разрушается | Проковывать только в нужной температуре, останавливаться при тёмно-красном цвете |
| Неправильная посадка деталей | Детали «плывут» и не сходятся, шов получается со смещением | Делать точную подгонку до нагрева, проверять геометрию на холодную |
Как контролировать качество прямо в цехе
Контроль нужен не после, а в процессе. Если следить только за итогом — брак уже случился, и исправить его часто невозможно. В цехе я проверяю качество на каждом этапе, от нагрева до остывания.
Что проверять во время работы
- Цвет нагрева и равномерность по всей зоне соединения — если один край светится ярче, шов будет неравномерным.
- Чистоту поверхности перед сборкой — даже случайное касание жирным пальцем может испортить контакт.
- Скорость переноса от горна к наковальне — чем короче путь, тем выше шансы на успех.
- Поведение флюса и окалины — если флюс не растекается или окалина не отделяется, что-то не так с нагревом.
- Реакцию металла на первичную осадку — хороший признак: детали «схватились» сразу, без смещения.
- Отсутствие смещения кромок — если детали ушли относительно друг друга, шов будет ослаблен.
- Равномерность проковки по всей длине шва — не должно быть участков, по которым не прошлись молотком.
Признаки хорошего соединения
- Линия шва не раскрывается при осмотре — выглядит монолитной, без щелей и отслоений.
- Металл на стыке плотный — поверхность гладкая, без пор и раковин.
- После проковки нет видимых пустот — шов «дышит» ровно, без тёмных пятен.
- Изделие сохранило форму — геометрия не поплыла, детали не сместились.
- При простукивании нет подозрительного «звонкого пустого» участка — звук должен быть глухим и ровным, как по цельному металлу.
Признаки проблем
- Шов местами «сухой» и матовый — признак непрокова или холодного соединения.
- По кромке видны чёрные включения — скорее всего, окалина или шлак, оставшиеся внутри.
- После охлаждения появилась трещина — перегрев, плохая очистка или проковка на остывшем металле.
- Детали сместились относительно друг друга — ошибка в посадке или слабая фиксация при осадке.
- Соединение выглядит как слипшееся только снаружи, но не по глубине — самый коварный дефект, который выявляется только под нагрузкой.
Безопасность: что нельзя игнорировать
В действующем цехе кузнечная сварка — горячая, быстрая и потенциально опасная операция. Ошибки здесь не про эстетику, а про травмы и порчу металла. За годы работы я вывел правила, которые не обсуждаются.
Обязательные правила
- Работать только в одежде из плотной негорючей ткани — хлопок, брезент, никакой синтетики, которая плавится и прилипает к коже.
- Закрывать ноги и руки — даже мелкая окалина, отлетевшая при проковке, оставляет серьёзные ожоги.
- Убирать всё лишнее с рабочего места — споткнуться о заготовку в момент переноса раскалённого металла значит потерять контроль над ситуацией.
- Держать клещи и инструмент в исправном состоянии — разболтанные губки или треснувшая рукоятка могут подвести в самый неподходящий момент.
- Не переносить перегретую заготовку в неудобном хвате — если деталь выскользнет, последствия могут быть тяжёлыми.
- Не оставлять флюс, окалину и горячие отходы в проходе — наступить на раскалённый шлак в мягкой обуви то ещё удовольствие.
- Не работать в одиночку на сложной операции без подготовки — если что-то пойдёт не так, нужен кто-то, кто поможет или выключит горн.
- Проветривать зону горна и следить за тягой — угарный газ не имеет запаха, но последствия его вдыхания известны всем.
Чек-лист перед началом сварки
- Заготовки зачищены — проверяю каждую поверхность на свету.
- Посадка деталей проверена заранее — на холодную всё сходится без зазоров и перекосов.
- Флюс подготовлен — нужное количество под рукой, в удобной ёмкости.
- Клещи держат надёжно — губки не скользят, рукоятки не болтаются.
- Наковальня и рабочая зона свободны — никаких посторонних предметов в радиусе движения.
- Средства защиты надеты — очки, фартук, перчатки, закрытая обувь.
- Маршрут от горна до наковальни не загромождён — прямой проход, никаких препятствий.
- Понятно, кто подаёт инструмент и кто выполняет удар — если работаем вдвоём, роли распределены заранее.
Практический алгоритм для новичка
Если упростить процесс до рабочего мини-алгоритма, который я даю ученикам в цехе, он будет таким:
- Определить, подходит ли эта сталь для кузнечной сварки — если есть сомнения, сначала проверить на обрезке.
- Подготовить и зачистить поверхности до чистого металла — без следов ржавчины, окалины и масла.
- Сформировать правильную посадку деталей — на холодную, с минимальными зазорами.
- Разогреть заготовку до сварочного жара — равномерно, без перегрева отдельных участков.
- В нужный момент внести флюс — когда металл уже светится, но ещё не начал активно окисляться.
- Быстро собрать соединение — без суеты, но и без пауз.
- Дать первичную осадку — лёгкий точный удар для фиксации.
- Проковать шов до уплотнения — короткими уверенными ударами, пока металл горяч.
- Проверить соединение после остывания — осмотреть, простучать, при необходимости нагрузить.
- При необходимости довести форму и повторно проконтролировать участок — если геометрия ушла, поправить на горячую.
Когда кузнечная сварка особенно полезна в обучении
Для начинающих кузнецов это один из лучших способов понять, как металл ведёт себя под молотом. Здесь сразу видно то, что в других операциях может быть скрыто или растянуто во времени.
Кузнечная сварка показывает:
- как нагрев меняет пластичность — вчерашний новичок своими глазами видит, как жёсткий пруток становится податливым и «живым»;
- почему важна чистота поверхности — малейшая грязь даёт брак, и это урок, который запоминается надолго;
- зачем нужна скорость — окно для качественного соединения длится секунды, и медлить нельзя;
- как давление влияет на соединение — не сила удара, а точность и своевременность решают исход;
- где проходит грань между рабочим состоянием и пережогом — и как легко её перейти, если отвлечься.
Поэтому кузнечная сварка — не просто технология, а хороший учебный инструмент. Она быстро показывает, есть ли у человека понимание материала и дисциплина в работе. После нескольких самостоятельных швов ученик уже по-другому смотрит на нагрев, на чистоту, на организацию рабочего места. Это тот случай, когда теория и практика сходятся в одной точке — и либо получается, либо нет.
Вывод
Кузнечная сварка в условиях действующего цеха — это не «старинный приём», а рабочая технология, которая требует точной подготовки, грамотного нагрева и жёсткого контроля на каждом шаге. Её сила в простоте конструкции и в честности результата: металл либо соединился правильно, либо нет. Никаких полутонов.
Если держать под контролем чистоту, температуру, скорость сборки и проковку, метод даёт прочные и аккуратные соединения, которые не нужно маскировать или дорабатывать. Если расслабиться хотя бы на одном этапе — брак появится почти наверняка. Именно поэтому кузнечная сварка так хорошо учит ремеслу: она не прощает случайностей и сразу показывает качество работы мастера.
FAQ
Чем кузнечная сварка отличается от обычной сварки?
Кузнечная сварка соединяет металл за счёт нагрева до пластичного состояния и последующей проковки под давлением, без электрической дуги и плавления кромок в привычном смысле. Нет присадочного материала, нет сварочной ванны — только температура, давление и чистота поверхностей.
Можно ли сваривать кузнечной сваркой любую сталь?
Нет. Лучше всего метод работает с низкоуглеродистой сталью и материалами, которые хорошо переносят сильный нагрев и проковку. Легированные, высокоуглеродистые и неизвестные по составу стали часто ведут себя непредсказуемо — могут пережечься, не схватиться или дать хрупкий шов.
Зачем нужен флюс?
Флюс защищает нагретую поверхность от окисления и помогает убрать окалину и шлаковые включения из зоны соединения. Без флюса даже идеально зачищенный металл за секунды в горне покрывается оксидной плёнкой, которая мешает схватыванию.
Почему шов трескается после остывания?
Чаще всего причина в перегреве, плохой очистке, недостаточной проковке или в том, что детали были собраны уже на слишком остывшем металле. Трещина после остывания — верный признак того, что соединение не стало монолитным, и внутри остались напряжения или пустоты.
Как понять, что температура уже подходит?
В цехе ориентируются на цвет нагрева, состояние поверхности, поведение окалины и опыт по конкретной стали. Цифры полезны, но без практического контроля их недостаточно. Хороший признак: металл светится ярко-жёлтым или почти белым, окалина отделяется лёгким прикосновением щётки, поверхность кажется «живой» и готовой к деформации.
Что важнее — сила удара или температура?
Температура. Если металл недогрет, даже сильные удары не дадут качественного соединения — поверхности просто не сблизятся на нужную глубину. А вот при правильном нагреве даже умеренного усилия достаточно, чтобы шов схватился и уплотнился.