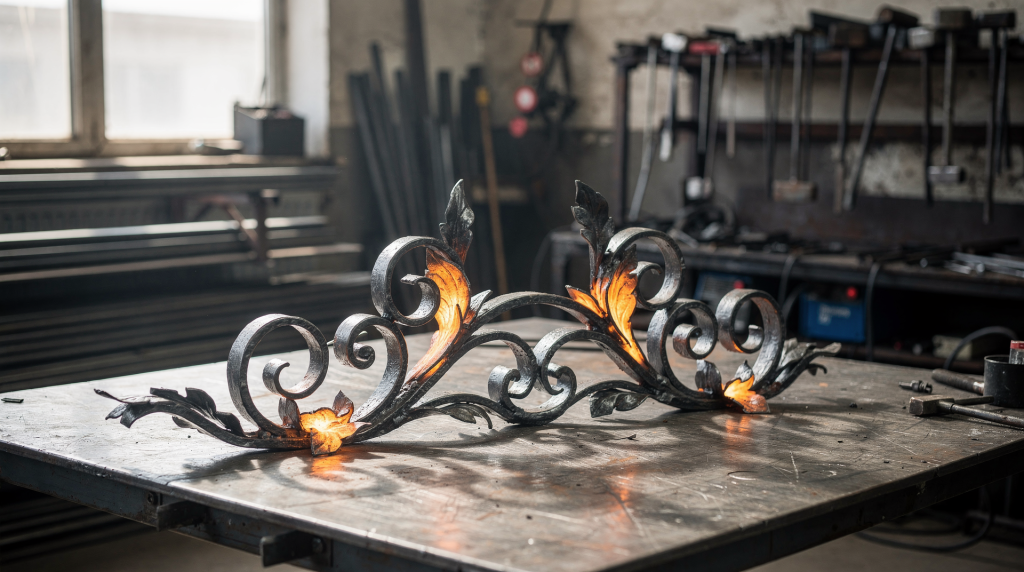
Когда в цех приходит заказ на элемент, где сочетаются протяжка, осадка, гибка по радиусу и плавные переходы сечения, я сразу понимаю: это не просто работа, а проверка понимания металла. За пятнадцать лет художественной ковки я убедился — красивый результат почти никогда не рождается от силы удара. Он складывается из точного нагрева, грамотной разметки, правильного сечения заготовки и умения заранее просчитать, где металл потянется, а где начнёт ломаться.
В этом материале разберём, как в реальном цехе подходят к изготовлению сложного кованого элемента: от чтения чертежа и выбора заготовки до контроля симметрии, исправления ошибок и проверки готовой детали. Такой разбор полезен и новичкам, и тем, кто уже работает с металлом, но хочет понимать логику производственного процесса, а не просто повторять отдельные приёмы. Каждая техника, описанная здесь, проверена на ученических работах и реальных заказах — теория в нашем цеху всегда идёт рука об руку с делом.
Что считать сложным кованым элементом
Под сложным кованым элементом обычно понимают деталь, в которой сочетаются сразу несколько операций:
- протяжка;
- осадка;
- скрутка;
- гибка по радиусу;
- формирование переходов по сечению;
- декоративная отделка;
- сборка из нескольких частей.
Чем больше в элементе изменений формы, тем выше риск брака. Особенно если изделие должно быть не только декоративным, но и конструктивно рабочим: держать нагрузку, совпадать с соседними деталями, встать в заданные размеры без подгонки «по месту». В цехе мы часто сталкиваемся с тем, что новичок недооценивает именно эту сторону — красивая форма сама по себе ничего не стоит, если деталь не стыкуется с рамой или теряет жёсткость после монтажа.
Кейс из цеха: что именно нужно было сделать
В производстве сложный элемент редко существует сам по себе. Обычно он входит в состав решётки, перил, ворот, козырька или лестничного ограждения. В нашем случае задача была такой: изготовить декоративно-силовой кованый элемент с выраженной центральной частью, симметричными уходами в стороны и плавным переходом по толщине, чтобы деталь выглядела лёгкой, но сохраняла жёсткость. Заказчик хотел визуальную воздушность, но при этом элемент должен был нести конструктивную нагрузку в узле ограждения — типичная ситуация для художественной ковки.
Что усложняло работу
- элемент должен был быть симметричным относительно оси;
- в средней части требовалась локальная утолщённая зона;
- концы нужно было вывести в тонкую, но не «слабую» форму;
- деталь должна была совпасть с уже готовой сварной рамой;
- итоговая поверхность оставалась видимой, значит, следы грубой правки были недопустимы.
Именно такие задачи показывают разницу между «поковать форму» и реально изготовить изделие на уровне цеха. Когда ученик впервые видит подобный чертёж, он часто думает, что главное — просто повторить изгибы. Но на деле вся сложность в том, чтобы распределить металл так, чтобы тонкие концы не потеряли прочность, а центральная утолщённая зона не выглядела чужеродной.
С чего начинается работа: разбор эскиза и геометрии
Первая ошибка новичков — сразу идти к горну. В цехе сначала разбирают не металл, а геометрию. Я всегда говорю ученикам: «Если ты не можешь нарисовать элемент на бумаге и понять, где какой объём, — ковать рано». Металл в нагреве ведёт себя пластично, но эта пластичность обманчива: без чёткого плана вы просто перегоните массу с места на место, а форма не сложится.
На что смотрим перед началом
- общая длина детали;
- точки максимального расширения;
- места, где нужен переход с толстого сечения на тонкое;
- радиусы гиба;
- допустимые припуски на усадку и правку;
- как элемент будет смотреться в составе изделия.
Если элемент симметричный, важно не просто «сделать одинаково», а заранее выбрать базовую ось и от неё вести все контрольные точки. Иначе при глазомерной работе одна сторона уходит в одну пластику, другая — в другую, и деталь выглядит не как ручная ковка, а как случайная деформация. В нашем цеху для симметричных элементов мы всегда делаем шаблон хотя бы из картона или тонкой жести — это занимает пять минут, но экономит часы на правке.
Выбор металла и заготовки
Под конкретный элемент подбирают не только марку стали, но и исходное сечение. Это экономит время и снижает количество лишних нагревов. Я не раз видел, как мастера брали заготовку «на глаз» с большим запасом, а потом тратили лишние полчаса на вытяжку, перегревая металл. Или наоборот — экономили на сечении и получали нехватку массы в утолщённой зоне.
Что важно учесть
- заготовка должна иметь запас на вытяжку;
- слишком тонкий металл быстро перегревается и теряет форму;
- слишком толстый потребует лишних нагревов и даст грубую фактуру;
- материал должен нормально переносить сварку, если элемент потом будет собираться в узел.
В художественной ковке часто используют конструкционные низкоуглеродистые стали — например, Ст3 или аналоги. Они хорошо поддаются пластической деформации, предсказуемо ведут себя в нагреве и прощают некоторые рабочие неточности. Но «прощают» не значит «разрешают всё»: перегрев, пережог и многократный пересвет заготовки быстро портят металл. Пережжённая сталь становится рыхлой, на поверхности появляются характерные пузыри, и такую деталь уже не спасти — только в переплавку.
Технология изготовления: как работает цех
Ниже — типовая последовательность, по которой удобно разбирать сложный кованый элемент на производстве. Это не жёсткий регламент, а скорее логика, выработанная годами: она позволяет минимизировать брак и не терять контроль над формой.
1. Разметка
Заготовку размечают до нагрева или после первого выравнивающего прогрева, в зависимости от задачи. Я предпочитаю наносить основные риски по холодному металлу — мелом или чертилкой. Когда заготовка раскалена до жёлтого, глаз легко обманывается, и без опорных точек вы рискуете увести объём не туда.
Что отмечают:
- центр;
- зоны утолщения;
- границы вытяжки;
- места будущих изгибов;
- участки, где нельзя допустить пережатия.
Разметка нужна не ради «красоты процесса», а чтобы не потерять размеры в ходе работы. У ковки есть неприятная особенность: металл легко уходит туда, куда мастер его не планировал отправить. Один неточный удар по краю — и масса сместилась в сторону, а вернуть её обратно уже сложнее.
2. Первый нагрев
Первые нагревы обычно служат не для финальной формы, а для подготовки металла к перераспределению объёма. Здесь важно прогреть заготовку равномерно, не держать металл в горне дольше необходимого и не начинать силовую деформацию на недогретой стали. Я всегда слежу за цветом нагрева, а не полагаюсь только на время: светло-вишнёвый оттенок говорит о том, что сталь ещё не готова к активной ковке, а ярко-жёлтый с переходом в белый — уже сигнал к тому, что пора вынимать, иначе пойдёт пережог.
Недогрев даёт трещины и «рваную» поверхность — молот отскакивает, металл идёт туго. Перегрев делает металл рыхлым, а после нескольких циклов может привести к местному обезуглероживанию и потере качества кромок. В цеху мы учим новичков определять температуру именно по цвету: это базовый навык, без которого нельзя работать самостоятельно.
3. Формирование базовой массы
Если у элемента есть центральная утолщённая часть, сначала создают именно её. Это делается осадкой или комбинированной операцией с последующей выравнивающей протяжкой. Логика проста: сначала формируют объём, потом распределяют его по форме, и только затем выходят к декоративной геометрии. Если идти наоборот, тонкие участки начнут истончаться раньше времени, а средняя часть не даст нужного визуального веса. Я часто привожу ученикам аналогию с глиной: прежде чем лепить детали, нужно набрать общую массу.
4. Вывод симметрии
После формирования массы переходят к симметрии. Здесь используют визуальную ось, мерный инструмент, шаблон и контрольные замеры по длине и углам. Хорошая ковка всегда держится на сочетании глазомера и измерения. Полагаться только на внешний вид опасно: человеческий глаз легко принимает небольшую асимметрию за «живую ручную работу», пока деталь не встанет в изделие и не покажет перекос. Я не раз видел, как ученик делает «на глаз» две стороны, и они выглядят одинаково, пока не приложишь угольник — разница в пару миллиметров на длине в полметра даёт заметный перекос в раме.
5. Гибка и подстройка радиуса
Если элемент должен входить в дугу, закругление или повторять линию рамы, гибку делают поэтапно. Основные правила: гнуть лучше в несколько подходов, не пытаться одним ударом «сломать» металл в нужный радиус, следить, чтобы наружная сторона изгиба не пошла складкой, и проверять сопряжение с шаблоном после каждого цикла. При гибке металл на внешней стороне растягивается, на внутренней — сжимается, и если перестараться, на внутренней стороне пойдут складки, а на внешней — утонение вплоть до трещины. Поэтому я всегда рекомендую гнуть с запасом по температуре и не жадничать на промежуточных нагревах, но и не частить без нужды.
6. Финальная доводка
На стадии доводки убирают следы грубых ударов, исправляют локальные волны, подчищают переходы. Здесь уже решается вопрос не только формы, но и визуального качества. Если деталь будет в открытом декоративном узле, то доводка особенно важна: зритель видит не просто форму, а чистоту исполнения. В нашем цеху финальную доводку часто делают при пониженных температурах — металл ещё пластичен, но уже не течёт так активно, что позволяет аккуратно выровнять поверхность без риска деформировать всю деталь.
Таблица: что контролируют на каждом этапе
| Этап | Что проверяют | Типичная ошибка | Чем это заканчивается |
|---|---|---|---|
| Разметка | ось, размеры, зоны деформации | разметка «на глаз» без опорных точек | смещение формы, перекос |
| Нагрев | равномерность, цвет, время | перегрев или недогрев | трещины, рыхлая структура |
| Осадка | объём, центр тяжести | слишком резкие удары | расплывание формы |
| Протяжка | длина, толщина, равномерность | протяжка без поэтапного контроля | истончение и волны |
| Гибка | радиус, сопряжение с шаблоном | попытка согнуть за один проход | заломы, овальность |
| Доводка | симметрия, качество поверхности | игнорирование мелких дефектов | брак в готовом изделии |
Типовые ошибки при изготовлении сложных кованых элементов
За годы работы в цеху я выделил несколько повторяющихся ошибок, которые совершают и новички, и иногда даже опытные мастера в спешке. Разберу их подробно.
1. Начинают без понимания конечной формы
Это самая дорогая ошибка. Если мастер не понимает, как элемент выглядит в сборке, он не сможет правильно распределить металл. Металл не прощает такой самоуверенности: переделывать потом всегда дольше, чем подумать заранее. Я всегда требую от учеников сначала нарисовать эскиз в масштабе и отметить на нём все ключевые точки — только потом можно зажигать горн.
2. Слишком много лишних нагревов
Каждый дополнительный нагрев — это потеря времени и лишняя нагрузка на металл. В сложной детали важно работать сериями, а не хаотично. Я часто вижу, как новичок греет заготовку, делает пару ударов, потом снова греет — и так десять раз. В итоге металл устаёт, поверхность покрывается окалиной, а форма всё равно не та. Нужно планировать операции так, чтобы за один нагрев выполнять максимум полезной работы.
3. Пытаются исправить форму только молотом
Иногда проблему нужно решать не ударами, а изменением порядка операций. Например, сначала вернуть объём, потом выравнивать геометрию. Я не раз сталкивался с ситуацией, когда мастер упорно бьёт по тонкому месту, пытаясь его утолщить, хотя логичнее было бы осадить соседний участок и перераспределить массу. Ковка — это не борьба с металлом, а управление им.
4. Не делают промежуточный контроль
Если проверять деталь только в конце, исправлять уже нечего. В цехе контроль идёт по ходу всей работы. После каждого этапа — замер, сверка с шаблоном, визуальная оценка. Это дисциплинирует и не даёт накапливать ошибки.
5. Не учитывают, как элемент будет выглядеть в изделии
Отдельно лежащая деталь может казаться правильной, но в раме сразу проявится перекос, разная визуальная масса или неверный ритм линии. Поэтому в цеху мы всегда примеряем элемент к сборочному чертежу или непосредственно к раме, как только появляется базовая форма. Это помогает вовремя заметить отклонения и скорректировать их до финальной доводки.
Как понять, что элемент получился качественно
Ниже простой чек-лист для проверки. Я рекомендую проходить по нему каждый раз перед тем, как сдавать деталь в покраску или монтаж.
Чек-лист готовой детали
- ось формы читается сразу;
- правая и левая стороны визуально уравновешены;
- толщины переходят плавно, без резких провалов;
- изгибы совпадают с заданным радиусом;
- поверхность не имеет грубых заломов;
- деталь стыкуется с изделием без напряжения;
- следы инструмента не портят декоративную задачу;
- металл не выглядит пережжённым или «уставшим».
Если хотя бы два-три пункта не выполнены, деталь стоит пересмотреть до установки в изделие. В цеху мы не стесняемся отправлять элемент на доработку — это нормальная практика, а не признак неудачи.
Почему такие элементы лучше делать в цехе, а не по одному шаблону
Сложный кованый элемент нельзя свести к одному универсальному рецепту. Даже при одинаковом эскизе результат зависит от толщины заготовки, температуры воздуха в мастерской, режима горна, скорости работы, особенностей самой стали и, конечно, опыта мастера. В холодный день металл остывает быстрее, и нужно работать энергичнее; в жаркий — наоборот, есть риск перегреть заготовку, если вовремя не вынуть её из горна. Такие нюансы не опишешь в инструкции — они нарабатываются только практикой.
Именно поэтому производственный цех ценен как учебная среда: он показывает не только «как надо», но и почему один и тот же приём работает по-разному в разных условиях. Для новичка это особенно важно. Теория без живой практики быстро превращается в набор красивых, но бесполезных формулировок. В нашем цеху ученик может сразу после объяснения взять молот и попробовать — и тут же увидеть, как металл реагирует на его действия.
Пошаговый алгоритм для начинающего
Если нужно разобрать сложный кованый элемент в учебном формате, удобно идти так:
- Изучить эскиз и определить базовую ось.
- Отметить зоны утолщения, вытяжки и гиба.
- Подобрать заготовку с запасом по сечению.
- Сначала сформировать объём, потом геометрию.
- После каждого этапа делать контроль размеров.
- Не переходить к следующей операции, пока не исправлены грубые отклонения.
- Проверить сопряжение детали с рамой или узлом.
- Только потом переходить к чистовой доводке.
Такой порядок помогает не только сделать изделие, но и понимать логику металла. Я всегда говорю ученикам: «Ковка — это диалог с материалом. Ты предлагаешь форму, а металл отвечает — согласен он или нет. И твоя задача — услышать этот ответ».
Когда деталь лучше переделать, а не «дотянуть»
Иногда мастер старается спасти уже испорченную заготовку, хотя рациональнее начать заново. Это нормальная часть производства. В цехе ценят не упрямство, а результат и качество. Я сам не раз принимал решение отложить деталь в брак и взять новую заготовку — это досадно, но лучше потерять час, чем поставить в изделие элемент, который потом подведёт.
Переделка оправдана, если:
- появилась трещина в рабочей зоне;
- металл заметно пережжён;
- симметрию невозможно вернуть без потери прочности;
- после правки деталь уже не попадает в размеры;
- исправления займут больше времени, чем новая заготовка.
Вывод
Сложный кованый элемент — это не просто красивая деталь, а маленький экзамен на технологическую дисциплину. Чтобы он получился, нужно заранее понять геометрию, правильно выбрать металл, выдержать порядок операций и постоянно контролировать форму по ходу работы. В художественной ковке выигрывает не тот, кто бьёт сильнее, а тот, кто умеет думать на два-три шага вперёд.
Для практики полезно запомнить главное: сначала разбор формы, потом распределение металла, затем симметрия и только после этого чистовая доводка. Такой подход экономит материал, время и нервы, а главное — учит видеть в ковке не набор отдельных приёмов, а единую технологию. И когда ученик впервые самостоятельно проводит сложный элемент от эскиза до готовой детали, я знаю: он понял что-то важное о металле и о себе.
FAQ
Можно ли сделать сложный кованый элемент без опыта?
Можно, но только в учебном формате и на простых геометриях. Для реального изделия без навыка легко испортить заготовку уже на первых нагревах. В цеху мы даём новичкам попробовать на обрезках и учебных проектах, прежде чем допускать к заказу.
Что важнее: шаблон или глазомер?
Нужны оба. Шаблон держит размеры, а глазомер помогает оценить пластику и визуальный баланс. Я часто говорю: «Глазомер — это опыт, а шаблон — страховка от ошибок».
Почему одна и та же деталь получается по-разному?
Потому что влияет не только эскиз, но и температура, сечение металла, количество нагревов и техника удара. Даже влажность воздуха в мастерской может сказаться на скорости остывания заготовки. Это не недостаток ручной ковки, а её природа.
Когда лучше использовать сварную сборку вместо цельной ковки?
Когда форма слишком сложная для одной заготовки или когда конструктивно выгоднее собрать элемент из нескольких частей и потом доработать его как единое изделие. В нашем цеху мы часто комбинируем ковку и сварку — это не «упрощение», а рациональный подход.
Как понять, что металл уже нельзя нормально править?
Если появились трещины, рыхлая структура после перегрева или сильная потеря размеров, безопаснее изготовить деталь заново. Пережжённый металл теряет прочность, и даже если визуально удаётся скрыть дефекты, в эксплуатации такой элемент может подвести.