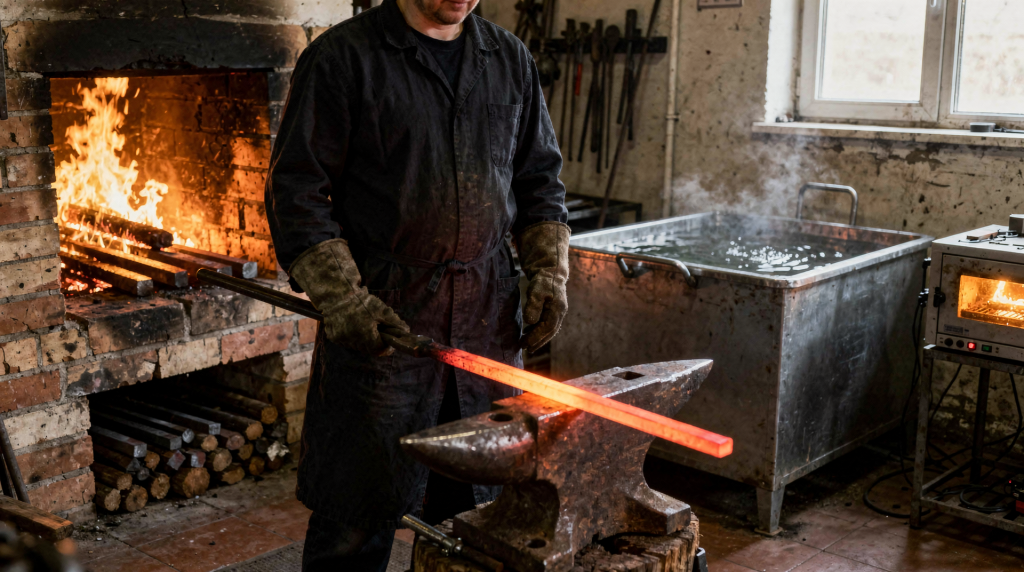
Когда в цех приходит новичок, он обычно думает, что главное — научиться бить молотом. На деле же вся кузнечная работа упирается в термообработку. Можно выковать идеальную форму, но если неправильно нагреть, закалить или пропустить отпуск — изделие развалится при первой же нагрузке. И наоборот: грамотная термообработка вытягивает даже среднюю сталь на достойный рабочий уровень.
Термическая обработка — это не «дополнительный этап после ковки», а часть технологии, которая напрямую определяет, будет ли изделие держать удар, резать, пружинить или, наоборот, быстро ломаться. Для кузнеца важно не просто нагреть металл, а управлять его структурой: сначала правильно подготовить сталь нагревом, затем быстро зафиксировать нужные свойства закалкой и, наконец, снять лишнюю хрупкость отпуском.
Разберёмся без лишней теории, но с практикой: как сталь ведёт себя в печи, когда её пора закалять, почему после закалки нельзя пропускать отпуск и какие ошибки чаще всего портят результат.
Что такое термическая обработка и зачем она нужна
Термическая обработка стали — это контролируемый нагрев и охлаждение, при котором меняются твёрдость, прочность, упругость и износостойкость металла. В кузнечном деле это особенно важно, потому что одно и то же изделие может работать по-разному:
- ножу нужна высокая твёрдость кромки;
- зубилу — прочность и стойкость к ударам;
- пружине — упругость;
- декоративной детали — стабильная форма без трещин и коробления.
Если говорить простыми словами, термообработка помогает «настроить» сталь под задачу. Без неё хороший металл можно испортить, а из обычного — получить достойный рабочий результат. В цеху мы часто показываем ученикам один и тот же пруток до и после закалки с отпуском: разница в работе инструмента колоссальная, хотя внешне деталь почти не изменилась.
Какие этапы включает термообработка
В кузнице чаще всего работают с тремя основными этапами:
- Нагрев — доведение стали до нужной температуры для изменения структуры.
- Закалка — быстрое охлаждение, которое резко повышает твёрдость.
- Отпуск — повторный нагрев после закалки, чтобы убрать избыточную хрупкость.
Иногда добавляют нормализацию, отжиг или термоциклирование, но для большинства практических задач начинающему важно сначала уверенно понимать именно эту тройку. Когда ко мне приходят стажёры, я всегда говорю: освойте нагрев-закалку-отпуск на трёх-четырёх марках стали, а потом уже лезьте в тонкости.
Как сталь ведёт себя при нагреве
При нагреве сталь проходит несколько состояний. На практике кузнец ориентируется не по формулам, а по цвету, магниту, поведению металла и опыту. В нашем цеху над горном висит таблица цветов каления, но я всегда предупреждаю: таблица — это ориентир, а не догма. Освещение, марка стали, состояние поверхности — всё влияет на восприятие.
Что происходит в металле
По мере нагрева структура стали меняется: металл становится пластичнее, легче поддаётся ковке, а при достижении критической температуры приобретает состояние, из которого потом можно получить нужную твёрдость закалкой.
Для кузнеца это означает следующее:
- слишком низкая температура — металл «не идёт» под молотом, приходится бить сильнее, а результат хуже;
- правильная температура — заготовка пластична, но не горит, ковка идёт легко и предсказуемо;
- перегрев — зерно укрупняется, сталь становится хуже по свойствам, на поверхности появляется характерная шероховатость;
- пережог — металл необратимо портится, особенно на кромке и тонких участках, появляются микротрещины и искрение.
Пережог — это то, чего боится каждый кузнец. Достаточно на пару минут зазеваться у горна, и заготовка превращается в брак. Особенно коварны тонкие сечения: кромка ножа или кончик декоративного завитка могут сгореть, пока основное тело ещё только прогревается.
Практические признаки правильного нагрева
Ориентироваться только на цвет нельзя, но в кузнице это важный ориентир. Для углеродистых сталей обычно смотрят на переход к вишнёвому, красному и ярко-вишнёвому свечению в полутёмном помещении. Однако нужно учитывать:
- яркий свет в цеху «съедает» оттенки — то, что кажется тёмно-красным при солнце, на деле может быть уже оранжевым;
- у разных марок стали цвет может выглядеть по-разному — легированные стали часто светлее при той же температуре;
- тонкая кромка нагревается быстрее толстого тела детали — это главная причина пережога у новичков;
- окалина и масштаб поверхности мешают точной оценке — чистая поверхность даёт более честный цвет.
В цеху мы учим новичков смотреть не только на цвет, но и на поведение металла: как он реагирует на лёгкий удар молотка, как «дышит» поверхность, нет ли характерного блеска перегрева. Со временем вырабатывается чутьё, которое не заменит ни одна таблица.
Простая таблица по нагреву
| Состояние металла | Что видно в работе | Что происходит | Практический вывод |
|---|---|---|---|
| Недогрев | металл жёсткий, плохо деформируется | структура ещё не готова к ковке | продолжить нагрев |
| Рабочий нагрев | металл пластичен, хорошо куется | оптимальное состояние для формовки | выполнять ковку |
| Перегрев | поверхность грубеет, зерно растёт | свойства ухудшаются | избегать, особенно на инструменте |
| Пережог | кромка крошится, появляются дефекты | металл частично разрушен | заготовку чаще всего бракуют |
Закалка стали: зачем нужна и как проходит
Закалка нужна, чтобы резко повысить твёрдость стали. Это особенно важно для режущих и изнашиваемых инструментов: ножей, резцов, пробойников, некоторых элементов инструмента и деталей, где нужна сопротивляемость истиранию.
Суть закалки
После нагрева до нужной температуры сталь быстро охлаждают в среде, которая «замораживает» структуру. В результате металл становится твёрже, но одновременно более хрупким. Именно поэтому закалка почти всегда идёт в паре с отпуском.
Я часто привожу ученикам аналогию со стеклом: закалённая без отпуска сталь — это как стеклянная пластина, очень твёрдая, но готовая лопнуть от малейшего удара. Отпуск превращает её в пружинящую стальную линейку: твёрдость чуть ниже, зато работает надёжно.
Чем охлаждают сталь
В кузнице применяют разные среды:
- вода;
- масло;
- воздух;
- соляные или полимерные составы в промышленности.
Для мастерской чаще всего важны вода и масло. Но выбор зависит не только от привычки мастера, а от марки стали, формы детали и риска трещин.
| Среда охлаждения | Плюсы | Минусы | Где уместна |
|---|---|---|---|
| Вода | быстрое охлаждение, высокая твёрдость | высокий риск трещин и коробления | простые углеродистые стали, некоторые инструменты |
| Масло | мягче охлаждает, меньше трещин | не всегда даёт максимальную твёрдость | детали сложной формы, более чувствительные стали |
| Воздух | минимальная деформация | подходит не всем сталям | некоторые легированные стали |
В нашем цеху для большинства инструментальных сталей мы используем масло. Вода — только для простых углеродистых сталей и когда нужна максимальная твёрдость, но тогда и риск выше. Новичкам я советую начинать с масла: прощает больше ошибок.
Как понять, что пора закаливать
На практике ориентируются на марку стали и технологию. Но есть общие признаки:
- заготовка прогрета равномерно — цвет одинаков по всей поверхности, нет тёмных пятен;
- зона закалки достигла нужной температуры по всей толщине — это проверяется не только визуально, но и по времени выдержки;
- нет «холодных пятен» у массивных частей — особенно важно для переходов от толстого сечения к тонкому;
- форма детали уже окончательно сформирована — после закалки править геометрию будет поздно.
Ошибка многих начинающих — пытаться закалить металл, который прогрет только снаружи. Внутри он остаётся холодным, из-за чего получается неравномерная структура и неожиданный брак. В цеху мы показываем это наглядно: закаливаем пруток, который снаружи ярко-вишнёвый, а внутри ещё тёмный — после охлаждения он ведёт себя непредсказуемо, часто лопается или идёт винтом.
Типовые ошибки при закалке
- слишком высокая температура нагрева — зерно растёт, сталь становится хрупкой ещё до охлаждения;
- слишком долгое выдерживание в огне — окисление, обезуглероживание поверхности;
- неравномерный прогрев детали — разные участки получают разную структуру;
- резкое погружение под неправильным углом — деталь ведёт, появляются трещины;
- перемещение детали в среде охлаждения без необходимости — неравномерное охлаждение;
- закалка без последующего отпуска — самая частая и критичная ошибка.
Отпуск стали: почему его нельзя пропускать
После закалки сталь становится твёрдой, но часто слишком хрупкой. Отпуск нужен, чтобы снять внутренние напряжения, уменьшить риск сколов и трещин и вернуть детали рабочий баланс свойств.
Что делает отпуск
Отпуск снижает хрупкость и стабилизирует металл. После него изделие:
- меньше ломается от удара;
- лучше переносит динамическую нагрузку;
- становится надёжнее в реальной работе;
- сохраняет достаточную твёрдость.
Если говорить практично: закалить — значит сделать твёрдым, отпустить — значит сделать пригодным к эксплуатации. В цеху был случай: ученик сделал отличный пробойник, закалил его в масле, решил, что готово, и на первом же ударе инструмент лопнул пополам. После правильного отпуска следующий пробойник работает уже несколько лет.
Виды отпуска
В мастерской чаще всего говорят о низком, среднем и высоком отпуске.
| Вид отпуска | Что даёт | Для чего подходит |
|---|---|---|
| Низкий | почти сохраняет высокую твёрдость | режущий инструмент, кромки |
| Средний | баланс твёрдости и упругости | ударный инструмент, пружинящие детали |
| Высокий | сильнее снижает твёрдость, повышает вязкость | детали, работающие на удар и изгиб |
Как делать отпуск в кузнечных условиях
Есть несколько способов:
- в печи с контролем температуры;
- по цветам побежалости на чистом металле;
- в бытовой термопечи для небольших деталей;
- с помощью повторного прогрева с очень аккуратным контролем.
Для начинающего самый безопасный путь — использовать температурный контроль или заранее отработанную технологию под конкретную марку стали. Цвета побежалости полезны, но требуют чистой поверхности и опыта: масло, окалина и свет легко сбивают с толку. В нашем цеху для ответственных деталей мы используем печь с термопарой, а цвета побежалости — как дополнительный ориентир, а не основной метод.
Как выбрать режим термообработки под задачу
Не существует одной «правильной» закалки для всего. Всё зависит от того, что именно вы делаете. За годы работы я выработал простое правило: сначала определи задачу, потом подбирай режим, а не наоборот.
Практический ориентир
- Ножи и резцы — высокая твёрдость, обязательный отпуск после закалки.
- Зубила, пробойники, ударный инструмент — более жёсткая рабочая кромка и достаточная вязкость.
- Пружины и упругие элементы — важен грамотный отпуск, иначе деталь сломается.
- Декоративные изделия — термообработка нужна не всегда, но при наличии тонких и нагруженных элементов может быть полезна.
Удобная схема выбора
- Определите, что важнее: твёрдость, упругость или ударная стойкость.
- Уточните марку стали.
- Выберите подходящую температуру нагрева.
- Определите среду закалки.
- Обязательно запланируйте отпуск.
- Проверьте результат на пробной детали или контрольном образце.
Практический порядок работы в кузнице
Ниже — базовый алгоритм, который полезен начинающему. Мы в цеху используем его как памятку для стажёров: распечатали и повесили рядом с горном.
Пошаговый блок
- Подготовьте заготовку: очистите от сильной ржавчины, масла и окалины.
- Прогрейте металл равномерно, без локального перегрева.
- Доведите до рабочего состояния или температуры закалки по технологии.
- Проверьте равномерность прогрева по всей детали.
- Выполните закалку в выбранной среде.
- Не перегружайте деталь резким движением в ванну.
- После охлаждения сразу планируйте отпуск.
- Проверьте твёрдость и состояние кромки после обработки.
Что нужно контролировать на каждом этапе
- равномерность цвета и нагрева;
- отсутствие искрения и пережога;
- поведение металла при ковке;
- наличие трещин после охлаждения;
- геометрию изделия после термообработки.
Как проверить результат без сложного оборудования
В цеховой практике часто обходятся простыми методами, если нет полноценной лаборатории. За пятнадцать лет работы я убедился: дорогое оборудование — это удобно, но не обязательно. Главное — знать, на что смотреть.
Что можно проверить
- Файл-тест — напильник должен по-разному вести себя на закалённой и незакалённой зоне: по закалённой скользит, по мягкой — цепляется.
- Визуальный осмотр — ищем трещины, коробление, обезуглероживание кромки.
- Пробная работа — инструмент проверяют в реальной нагрузке, это самый честный тест.
- Сравнение с эталоном — полезно иметь образец с уже известным режимом, мы в цеху храним такие для каждой марки стали.
На что смотреть особенно внимательно
- кромка не должна крошиться от лёгкого удара;
- рабочая часть не должна быть слишком мягкой;
- деталь не должна «повести» после охлаждения;
- после отпуска цвет и свойства должны быть стабильными по всей длине.
Частые ошибки начинающих
1. Закалка без понимания марки стали
Разные стали ведут себя по-разному. То, что подходит одному материалу, может испортить другой. В цеху мы всегда требуем от учеников сначала определить марку, потом выбирать режим.
2. Перегрев перед закалкой
Это одна из самых дорогих ошибок. Металл можно испортить так, что он уже не вернётся к нормальному состоянию. Перегретая сталь идёт крупным зерном, и никакая закалка это не исправит — только перековка или брак.
3. Слишком резкое охлаждение
Особенно опасно для сложной формы и тонких участков. Резкое погружение в воду может вызвать трещины даже на качественной стали.
4. Пропуск отпуска
После этого инструмент может выглядеть «идеально твёрдым», но на деле быстро лопнет. Это, пожалуй, самая обидная ошибка: вся работа насмарку из-за пропущенного этапа.
5. Неправильная оценка температуры
Один и тот же цвет в разном свете выглядит по-разному. Без опыта легко ошибиться. Совет: всегда работайте при одинаковом освещении и сверяйтесь с магнитом, если сталь позволяет.
6. Попытка «исправить» брак повторным нагревом без причины
Частые лишние циклы нагрева ухудшают структуру и увеличивают риск дефектов. Лучше один раз сделать правильно, чем трижды перегревать в попытках спасти заготовку.
Чек-лист перед закалкой
- Заготовка сформирована окончательно.
- Сталь подходит для выбранного режима.
- Металл прогрет равномерно.
- Подготовлена подходящая среда охлаждения.
- Есть план последующего отпуска.
- Рабочее место безопасно и свободно.
- Под рукой есть щипцы, пинцет или клещи нужного размера.
Чек-лист после термообработки
- Нет видимых трещин.
- Деталь не повело критично.
- Рабочая кромка не крошится.
- Твёрдость соответствует задаче.
- Отпуск выполнен.
- Изделие протестировано в работе или на контрольном образце.
Когда нужна нормализация, а не только закалка
Иногда перед закалкой полезно провести нормализацию. Это особенно актуально после интенсивной ковки, когда структура стали становится неоднородной. Нормализация помогает выровнять внутреннее состояние металла и сделать последующую закалку предсказуемее.
Она особенно полезна:
- после сильной деформации — когда заготовку много раз осаживали, вытягивали, скручивали;
- при работе с крупными заготовками — в толстом сечении структура часто неравномерна;
- если после ковки металл стал вести себя непредсказуемо — это сигнал, что пора нормализовать;
- когда нужен более стабильный результат на серии одинаковых изделий — нормализация снижает разброс свойств от детали к детали.
FAQ
Можно ли закалить любую сталь?
Нет. Не каждая сталь вообще нормально закаливается. Сначала нужно понимать марку и её состав. Низкоуглеродистые стали, например, практически не закаливаются — сколько ни грейте, твёрдость не вырастет.
Почему после закалки деталь стала хрупкой?
Потому что закалка повышает твёрдость, но одновременно увеличивает хрупкость. Это нормальное явление, поэтому и нужен отпуск. Хрупкость после закалки — не брак, а ожидаемый результат, который исправляется следующим этапом.
Что лучше для закалки: вода или масло?
Зависит от стали и формы детали. Вода даёт более резкое охлаждение, но повышает риск трещин. Масло мягче и безопаснее для сложных заготовок. В нашем цеху для большинства задач мы используем масло, а воду — только когда нужна предельная твёрдость и сталь это позволяет.
Можно ли обойтись без отпуска?
Для ответственных деталей — нет. Без отпуска закалённая сталь часто остаётся слишком хрупкой. Исключение — некоторые низкоуглеродистые стали, но в кузнечной практике с ними редко работают.
Почему деталь повело после охлаждения?
Чаще всего причина в неравномерном нагреве, форме изделия, слишком резкой закалке или ошибке в технологии. Тонкие и длинные детали особенно чувствительны: малейшая разница в охлаждении — и заготовку ведёт винтом.
Как понять, что отпуск прошёл правильно?
Деталь перестаёт быть «стеклянной» по ощущению, лучше держит удар и не скалывается при рабочей нагрузке. Практический тест: лёгкий удар по рабочей кромке — если крошится, значит, перекалили или недоотпустили; если мнётся — переотпустили.
Вывод
Термическая обработка стали в кузнице — это не отдельная «магическая операция», а связанная система из трёх этапов: нагрев, закалка и отпуск. Если понимать, зачем нужен каждый шаг, сталь начинает работать предсказуемо, а изделия служат дольше и надёжнее.
Для практики важнее всего три вещи: равномерный нагрев, правильный выбор среды охлаждения и обязательный отпуск после закалки. Именно на этих этапах чаще всего возникает брак, и именно здесь начинается настоящее кузнечное мастерство. За много лет работы я убедился: термообработка — это не финальный штрих, а основа, на которой держится всё остальное. Освоите её — и металл станет вашим союзником, а не противником.