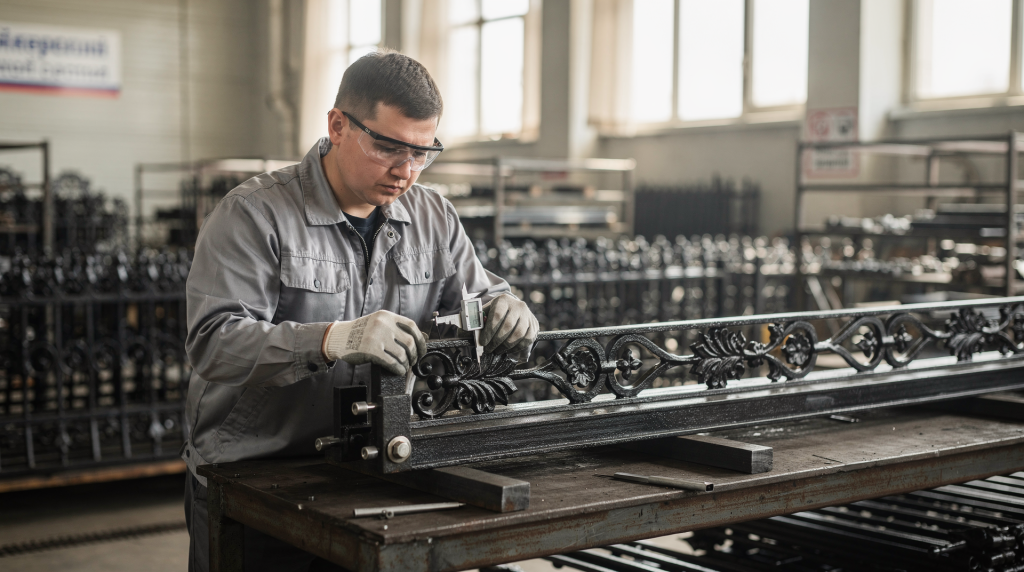
Кованое изделие может выглядеть убедительно уже на этапе выхода из цеха, но в промышленном производстве этого недостаточно. Важен не только внешний вид, а соответствие геометрии, прочность, повторяемость партии, качество поверхности и предсказуемое поведение изделия в эксплуатации. Именно поэтому контроль качества в ковке — это не формальность, а часть технологии, без которой стабильный результат невозможен.
Если говорить просто, задача контроля — вовремя поймать дефект, понять его причину и не пустить брак дальше по цепочке. В ковке это особенно важно: ошибки здесь редко бывают «косметическими». Неправильный нагрев, перегрев, недоков, трещина, перекос или плохая сварка по кузнечному шву могут проявиться уже у заказчика — на монтаже, в работе или через несколько месяцев эксплуатации. Я не раз видел, как красивая решётка через полгода начинала «плыть» из-за недокова, который не заметили на финише, потому что смотрели только на внешний лоск.
Что такое контроль качества в ковке и зачем он нужен
Контроль качества кованых изделий — это система проверок на всех этапах: от подготовки металла до приемки готовой партии. Она нужна, чтобы изделие:
- соответствовало чертежу и допускам;
- не имело скрытых дефектов;
- сохраняло прочность после нагрева и деформации;
- было безопасным в эксплуатации;
- выглядело одинаково в серии, а не только в одном удачном экземпляре.
В промышленном производстве качество оценивают не «на глаз в последний момент», а по понятным критериям. Чем раньше выявлен дефект, тем меньше потери. В нашем цехе мы всегда говорим: контроль начинается не в конце, а с момента, когда ты взял заготовку в руки. Если на входе металл с трещиной, то дальше ты просто тратишь время и газ.
Основные этапы контроля качества
Контроль удобно строить по логике производственного процесса. Тогда проще понимать, где возникла проблема.
1. Входной контроль металла
На этом этапе проверяют заготовку до начала ковки. Ошибки здесь потом почти всегда дорого обходятся.
Что смотрят:
- марку и сертификат металла;
- состояние поверхности;
- наличие ржавчины, расслоений, раковин, трещин;
- соответствие размерам и сечению;
- однородность партии.
Типичная ошибка — начать работу с металлом, у которого уже есть внутренний дефект. В готовом изделии он может проявиться после первой же сильной нагрузки или при сварке. Первое, что я делаю с новой партией металла — осматриваю каждый пруток. Бывает, приходит прокат с расслоением, которое видно только после первого нагрева. Поэтому сертификат — это хорошо, но глаз и напильник надёжнее.
2. Контроль в процессе нагрева и деформации
Ковка — это работа с температурным окном. Если металл недогрет, он плохо формуется и может трескаться. Если перегрет — теряет структуру, «сыпется» по кромке, а в отдельных случаях становится хрупким после охлаждения.
Проверяют:
- равномерность нагрева;
- цвет металла;
- скорость переноса от горна к наковальне;
- отсутствие пережога;
- отсутствие резких ударов по холодной или слишком остывшей заготовке.
Простой ориентир: одна и та же деталь должна вести себя одинаково на всех операциях. Если заготовка начала «звенеть», крошиться по краю или резко менять форму, режим уже нарушен. Цвет металла — это не для красоты. Ярко-жёлтый с белым оттенком — уже перегрев, структура зерна разрушается необратимо. Тёмно-вишнёвый — ещё можно ковать, но запас по температуре минимален. Новички часто бьют по остывшей заготовке, потому что не чувствуют момент, когда металл перестаёт «плыть» под молотом.
3. Межоперационный контроль
После каждой значимой операции изделие проверяют заново. Это особенно важно при сложной художественной ковке и при серии.
Проверяют:
- симметрию;
- прямолинейность;
- размеры;
- совпадение осей;
- качество переходов;
- отсутствие надрывов и заломов.
Если дефект заметить сразу, его часто можно исправить. Если пропустить — он уйдет в следующую операцию и усилится. После каждой осадки или гибки я кладу деталь на плиту и проверяю угольником. Один раз пропустил перекос на завитке — потом вся секция решётки пошла винтом, пришлось переделывать три метра.
4. Финальный контроль готового изделия
На финальном этапе проверяют не только металл, но и всю конструкцию целиком:
- соответствие чертежу;
- качество сборки;
- сварные и кузнечные соединения;
- зачистку;
- покрытие;
- упаковку и маркировку;
- готовность к монтажу или отгрузке.
Для промышленного производства это обязательный этап, потому что именно здесь выявляются несоответствия, которые не видны в процессе изготовления. На финише проверяем не только геометрию, но и как деталь «звучит». Глухой звук при ударе молотком часто указывает на внутреннюю трещину или непровар.
Какие дефекты встречаются чаще всего
Ниже — основные проблемы, с которыми сталкиваются в кованом производстве, и что они означают.
| Дефект | Как выглядит | К чему приводит | Когда чаще возникает |
|---|---|---|---|
| Трещина | Линия разрыва на теле детали или по кромке, часто в месте перехода толщины | Потеря прочности, риск разрушения | При недогреве, резком ударе по холодному, плохом металле |
| Пережог | Металл становится «рыхлым», сыпется, кромка разрушается, поверхность в оспинах | Неустранимое ослабление структуры | При перегреве выше 1200°C для большинства сталей |
| Недоков | Заготовка не получила нужной формы и плотности, может иметь рыхлость внутри | Деформация в эксплуатации, низкая усталостная прочность | При недостаточной проработке металла, малом количестве ударов |
| Перекос | Нарушена ось или геометрия, деталь «ведёт» | Проблемы при сборке и монтаже, перекос всей конструкции | При неправильной фиксации и разметке, неравномерном нагреве |
| Непровар | Слабый шов или соединение, визуально может быть малозаметен | Разрушение узла под нагрузкой | При плохой подготовке кромок, недостаточной температуре сварки |
| Раковины и включения | Пустоты, неоднородности, посторонние вкрапления на поверхности или внутри | Снижение надежности, концентраторы напряжений | При низком качестве металла, плохой зачистке перед ковкой |
| Следы окалины | Грубая поверхность, трудно убрать, въевшиеся частицы | Ухудшение вида и адгезии покрытия, очаги коррозии | При плохой зачистке, ковке с недостаточным удалением окалины |
| Разнотолщинность | Разная толщина в пределах детали, заметна на просвет или замером | Неровная нагрузка, визуальный брак, сложности при подгонке | При неравномерной ковке, неправильной разметке |
Видел трещины, которые шли от заусенца после резки — казалось бы, мелочь, а деталь лопнула при первой же нагрузке. Поэтому каждую заготовку перед нагревом стоит пройти напильником по кромкам.
Методы контроля: от простого к профессиональному
Контроль качества в ковке строится в несколько уровней. Не все методы одинаково сложны, но каждый нужен на своем месте.
Визуальный контроль
Это базовый и самый частый способ. Он не требует сложного оборудования, но требует опыта.
Что оценивают:
- форма;
- симметрия;
- отсутствие трещин;
- качество поверхности;
- следы перегрева;
- равномерность сварочных и кузнечных соединений.
Визуальный контроль особенно полезен после нагрева, правки, сварки и зачистки. Многие дефекты уже видны невооруженным глазом, если знать, куда смотреть. Я всегда провожу ногтем по подозрительной линии: если цепляется — трещина. А после сварки смотрю, нет ли цветов побежалости вокруг шва — они подскажут, был ли перегрев.
Измерительный контроль
Используют рулетки, штангенциркули, угольники, шаблоны, лекала, линейки, уровни.
Проверяют:
- длину;
- ширину;
- высоту;
- углы;
- радиусы;
- совпадение отверстий;
- геометрию партии.
Для серийного производства это один из главных способов удержать повторяемость. Без измерений партия быстро «расползается», и изделия перестают быть взаимозаменяемыми. В цехе для каждой повторяющейся детали мы делаем контрольный шаблон по первому удачному образцу, и дальше каждая следующая проверяется по нему.
Контроль по шаблону
Хороший способ для повторяющихся элементов: завитков, петель, декоративных вставок, кронштейнов, ограждений, решеток.
Шаблон позволяет быстро увидеть:
- отклонение по форме;
- нарушение симметрии;
- разницу между изделиями одной серии.
Если изделие должно стать частью конструкции, шаблон часто полезнее, чем долгий ручной осмотр. Шаблон не обязательно делать из металла — для сложных завитков мы вырезаем форму из фанеры, и сразу видно, где заготовка «ушла».
Неразрушающий контроль
На более серьезных производствах применяют методы, которые помогают выявлять скрытые дефекты без разрушения детали.
К ним относятся:
- капиллярный контроль;
- магнитопорошковый контроль;
- ультразвуковой контроль;
- радиографический контроль;
- твердометрия.
Такие методы особенно важны для ответственных деталей, элементов несущих конструкций, узлов с повышенной нагрузкой и изделий, где скрытый дефект недопустим. В нашем цехе для ответственных узлов используем магнитопорошковый метод — он показывает трещины, которые не видны глазу, и занимает всего несколько минут.
Чем промышленный контроль отличается от кустарного
Разница не только в масштабе. В промышленном производстве важны стабильность и воспроизводимость результата.
В кустарной практике часто делают так:
- смотрят на изделие «по ощущениям»;
- оценивают только внешний вид;
- не фиксируют параметры партии;
- исправляют дефекты по факту;
- полагаются на опыт одного мастера.
В промышленном производстве нужно:
- иметь критерии приемки;
- вести журнал контроля;
- проверять каждую партию;
- отделять допускаемые отклонения от брака;
- понимать причину дефекта;
- обеспечивать повторяемость изделий.
Именно поэтому контроль качества в промышленной ковке — это часть системы, а не отдельная проверка в конце смены. Когда я работал один, мог позволить себе поправить деталь «по месту». Но когда цех вырос до серийных заказов, понял: без записей и критериев партия «расползается», и клиент получает десять разных кронштейнов вместо одинаковых.
На что смотреть при приемке кованого изделия
Если нужен практический чек-лист, удобнее идти по пунктам.
Чек-лист приемки
- Проверить соответствие чертежу.
- Сравнить размеры с допусками.
- Осмотреть поверхность на трещины, надрывы, вмятины.
- Проверить симметрию и ось изделия.
- Убедиться в качестве соединений.
- Оценить равномерность зачистки.
- Проверить качество покрытия, если оно есть.
- Осмотреть места, где возможны скрытые дефекты: сварные швы, переходы сечения, зоны сильной деформации.
- Сверить маркировку и комплектность.
- Подтвердить готовность к отгрузке или монтажу.
Первым делом кладу чертёж рядом и прохожу по всем размерам. Затем проверяю углы, потом простукиваю сварные швы молоточком — звук должен быть чистым, без дребезга. Если есть сомнения по шву, лучше сразу зачистить и проверить капиллярным методом.
Типовые ошибки при контроле качества
Даже опытные производства иногда повторяют одни и те же ошибки.
1. Контроль только в конце процесса
Если дефект обнаружен на финише, его уже дороже исправлять. Лучше проверять по этапам. Самая частая ошибка новичков — приходит ученик с готовой деталью, а там перекос, который можно было исправить после первой гибки. Теперь только переделывать.
2. Оценка «на глаз» без замеров
Глаз хорош для первичного отбора, но не заменяет измерения. Особенно в серии.
3. Отсутствие эталона
Когда нет образца или шаблона, мастер по-разному трактует одинаковое изделие. Это сразу бьет по повторяемости.
4. Игнорирование скрытых дефектов
Трещина может быть маленькой, но опасной. Особенно в местах перехода толщины и возле швов.
5. Смешивание брака и исправимого отклонения
Не каждое отклонение означает списание. Но каждое отклонение должно быть зафиксировано и оценено.
Как организовать контроль качества на производстве
Если нужен рабочий порядок, можно строить систему так.
Пошаговый алгоритм
- Определить требования к изделию.
- Зафиксировать чертеж, допуски и внешний вид.
- Назначить точки контроля по этапам производства.
- Подготовить инструменты измерения и шаблоны.
- Ввести журнал дефектов и замечаний.
- Обучить мастеров критериям приемки.
- Разделить исправимый дефект и брак.
- Проводить выборочный или сплошной контроль в зависимости от сложности изделия.
- Анализировать повторяющиеся ошибки.
- Корректировать режимы ковки, нагрева и сборки по результатам контроля.
Первый шаг — не инструменты, а голова. Нужно понять, что именно мы проверяем и какой допуск реально важен. Для декоративной решётки отклонение в 2 мм не критично, а для посадочного места под петлю — уже брак.
Какие документы и записи полезно вести
Даже в небольшом кузнечном производстве документация заметно упрощает контроль.
Полезно фиксировать:
- номер партии;
- марку металла;
- даты и режимы обработки;
- результаты замеров;
- выявленные дефекты;
- принятые меры;
- фамилию ответственного за проверку.
Это помогает не только при внутреннем контроле, но и при разборе претензий от заказчика. Я завёл журнал ещё когда цех был на трёх человек. Сейчас без него не принимаю ни одну партию. Записываю даже температуру в горне, потому что перегрев часто связан с неисправностью горелки, а не с ошибкой кузнеца.
Контроль качества и внешняя отделка: почему их нельзя путать
Хорошая покраска, патина или полировка не исправляют плохую ковку. Иногда наоборот — скрывают проблему до момента эксплуатации.
Перед финишной отделкой нужно убедиться, что:
- все швы и соединения надежны;
- геометрия выдержана;
- нет острых кромок и заусенцев;
- поверхность подготовлена правильно;
- дефекты не замаскированы отделкой.
Если сначала закрыть проблему покрытием, потом исправлять ее будет сложнее и дороже. Покраска — это не маскировка. Если под краской трещина, она проявится ржавчиной через месяц. Поэтому сначала контроль, потом отделка.
Когда нужен усиленный контроль
Есть изделия, для которых обычной проверки недостаточно. Усиленный контроль необходим, если изделие:
- несет нагрузку;
- работает на улице в агрессивной среде;
- участвует в монтаже несущих конструкций;
- имеет сложную сварную или комбинированную сборку;
- выпускается серийно;
- изготавливается по индивидуальному проекту с высокими требованиями к точности.
Чем выше цена ошибки, тем строже должен быть контроль. Для несущих конструкций я всегда требую ультразвук или магнитный контроль, даже если заказчик не просит. Перестраховка? Нет, ответственность.
Краткий вывод
Контроль качества кованых изделий в промышленном производстве — это система, которая защищает от брака, снижает потери и делает результат повторяемым. В ковке нельзя полагаться только на опыт и внешний вид: металл должен быть проверен на каждом этапе, а готовое изделие — соответствовать не только форме, но и требованиям к надежности.
Хороший контроль всегда начинается раньше, чем кажется: с правильного металла, режима нагрева, точной разметки и понимания, какой дефект допустим, а какой уже является браком. Именно такой подход отличает устойчивое производство от случайно удачных изделий.
FAQ
Как понять, что кованое изделие качественное?
Качественное изделие соответствует чертежу, не имеет трещин и перекосов, собрано без слабых соединений и проходит проверку по размерам и внешнему виду. Если деталь «поёт» под молотком чистым звоном, а не глухо дребезжит — это хороший знак.
Можно ли определить скрытый дефект только визуально?
Не всегда. Внешний осмотр помогает выявить многое, но скрытые трещины, непровары и внутренние неоднородности часто требуют дополнительных методов контроля. Например, небольшая трещина у корня шва может быть не видна, но проявится при магнитопорошковом контроле.
Что важнее: внешний вид или прочность?
В производстве важны оба параметра, но прочность и надежность всегда стоят выше. Красивое, но слабое изделие не считается качественным. Бывает, заказчик просит «покрасивее», но если ради эстетики приходится жертвовать сечением или соединением, я всегда объясняю, почему так делать нельзя.
Какой дефект самый опасный?
Самыми опасными обычно считаются трещины, пережог и слабые соединения, потому что они напрямую влияют на прочность и безопасность. Пережог особенно коварен — внешне деталь может выглядеть нормально, но металл уже потерял прочность и станет хрупким.
Нужен ли контроль качества для художественной ковки?
Да. Даже декоративное изделие должно быть геометрически точным, надежным и безопасным. В художественной ковке особенно важно сочетать эстетику и технологическую дисциплину. Не раз видел, как красиво задуманный завиток трескался при монтаже, потому что его перегрели при ковке.